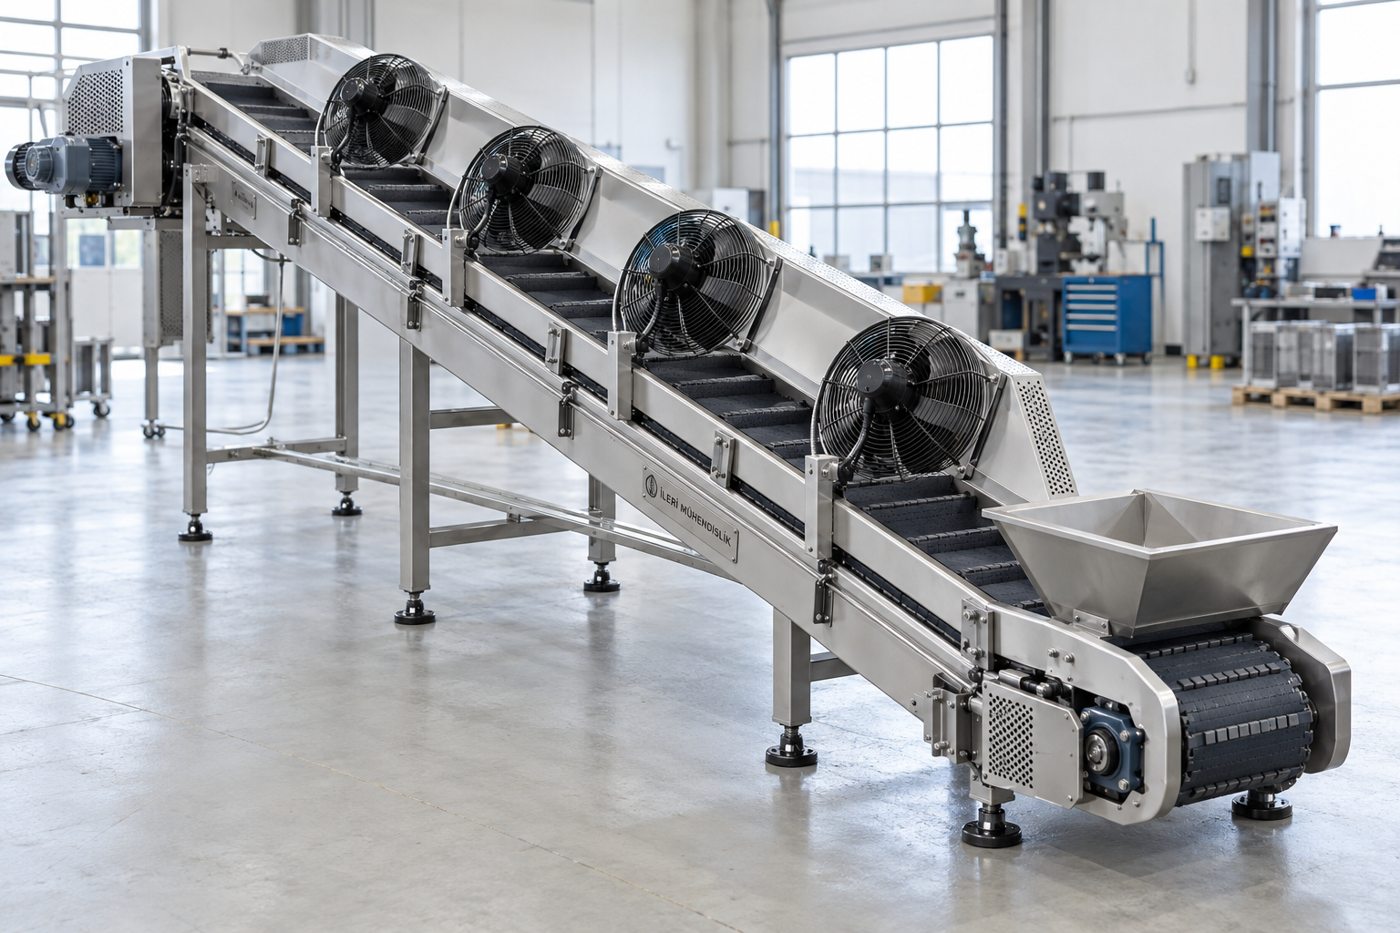
Fanlı Soğutmalı Konveyörler
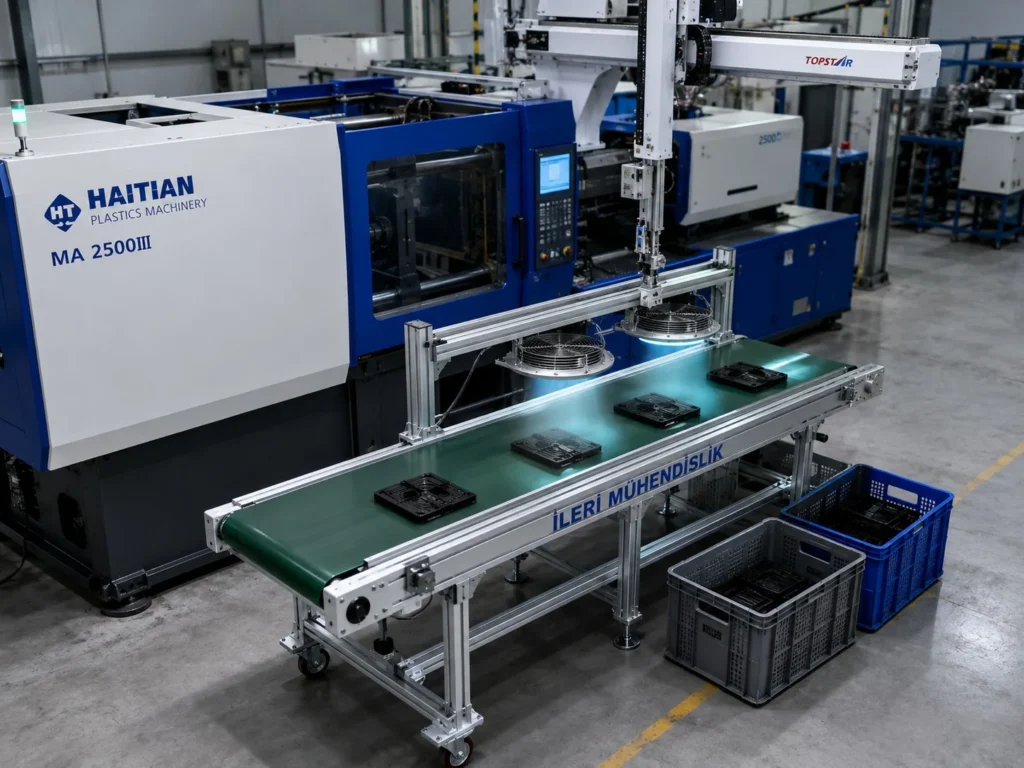
Fanlı Soğutmalı Konveyörler Görsel Galerisi
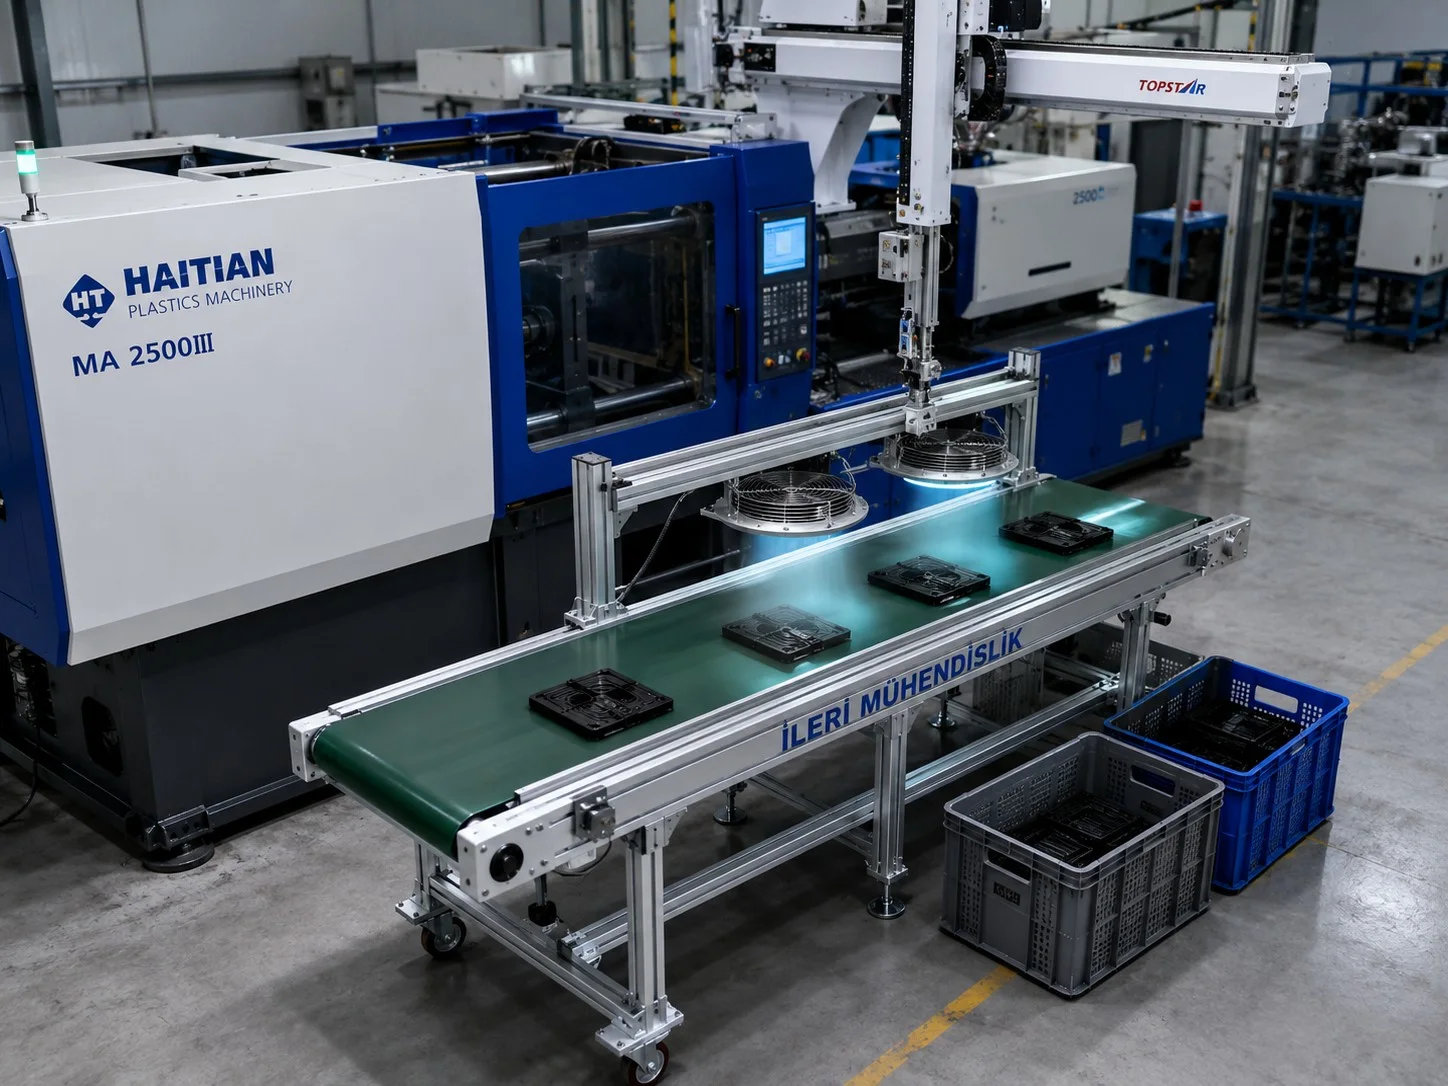
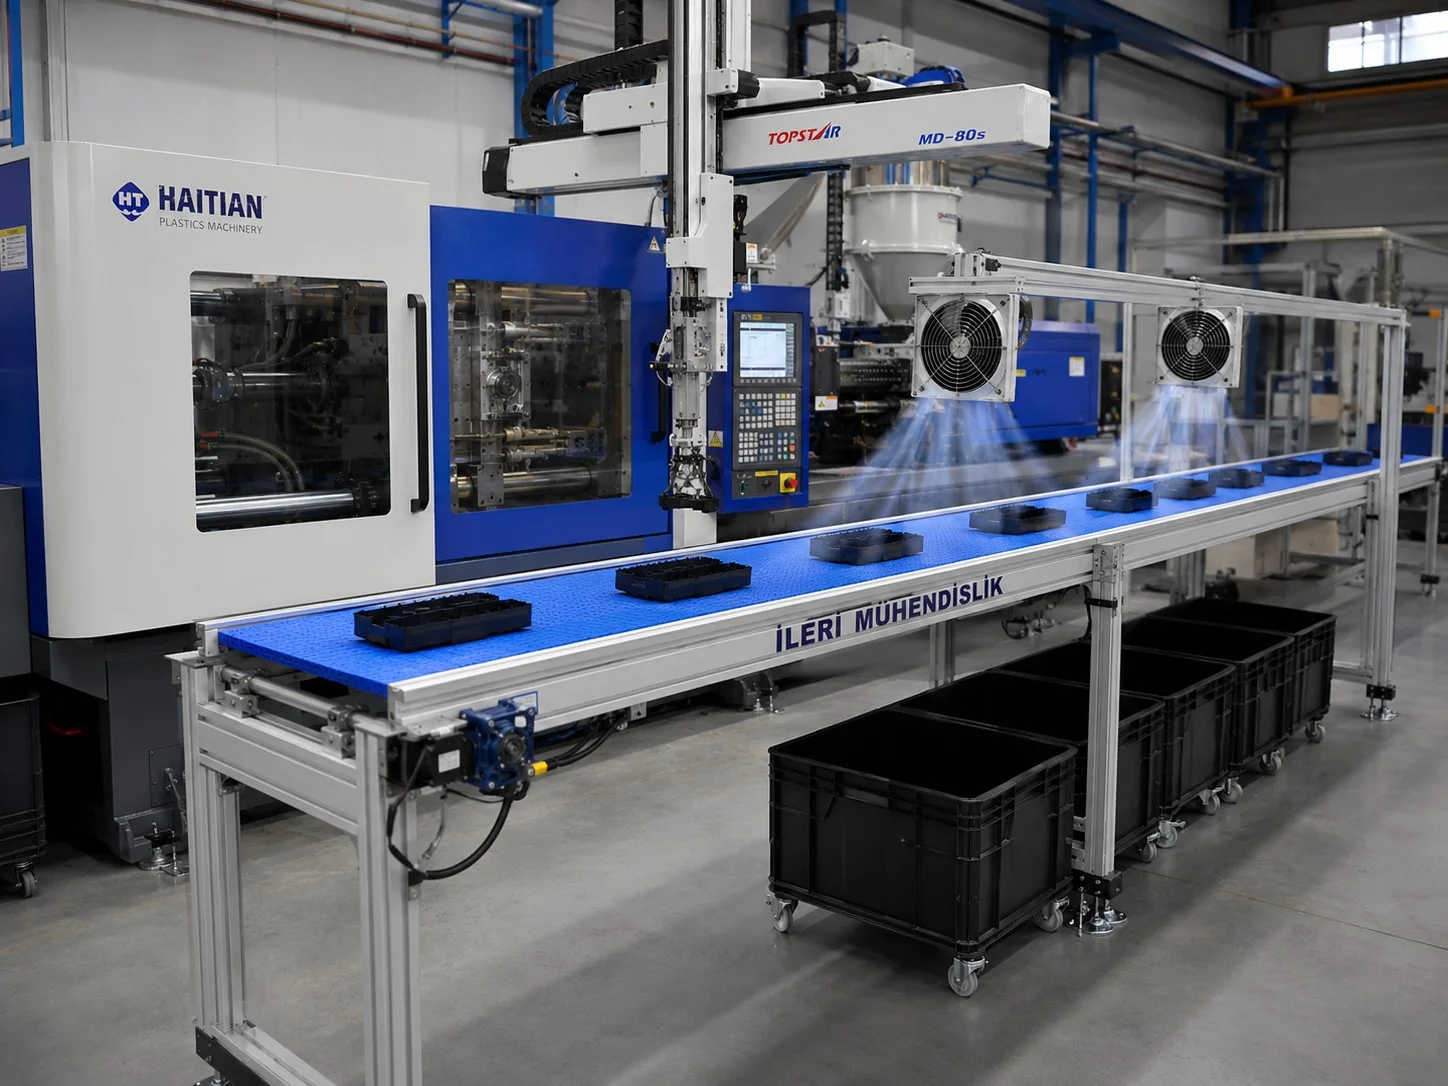
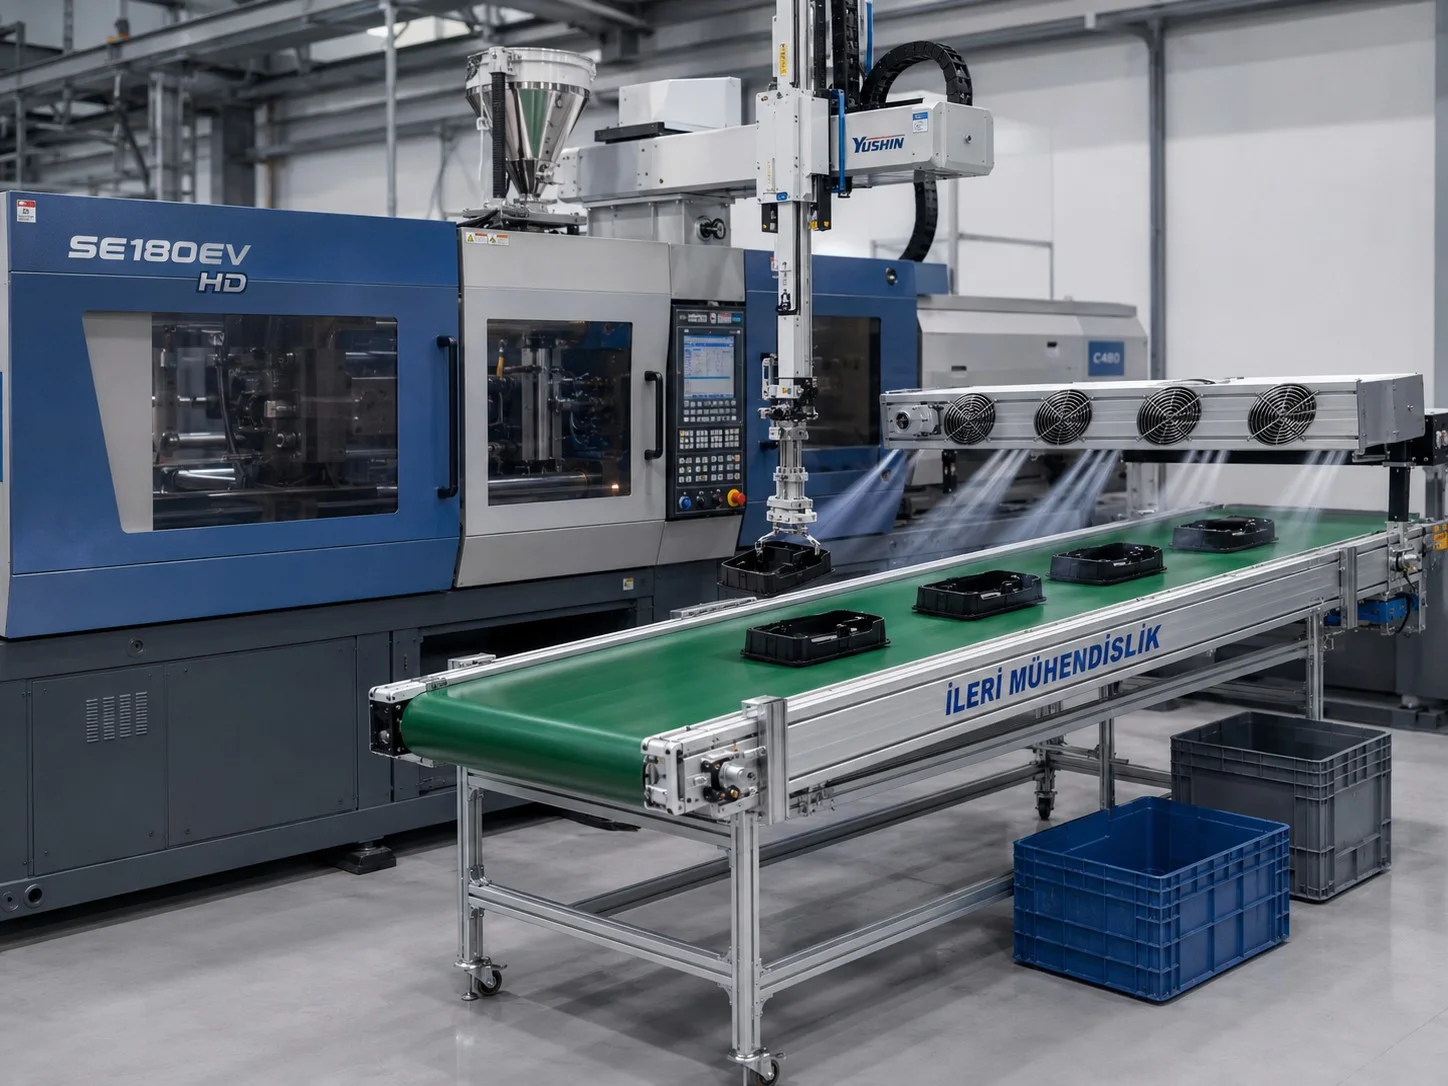
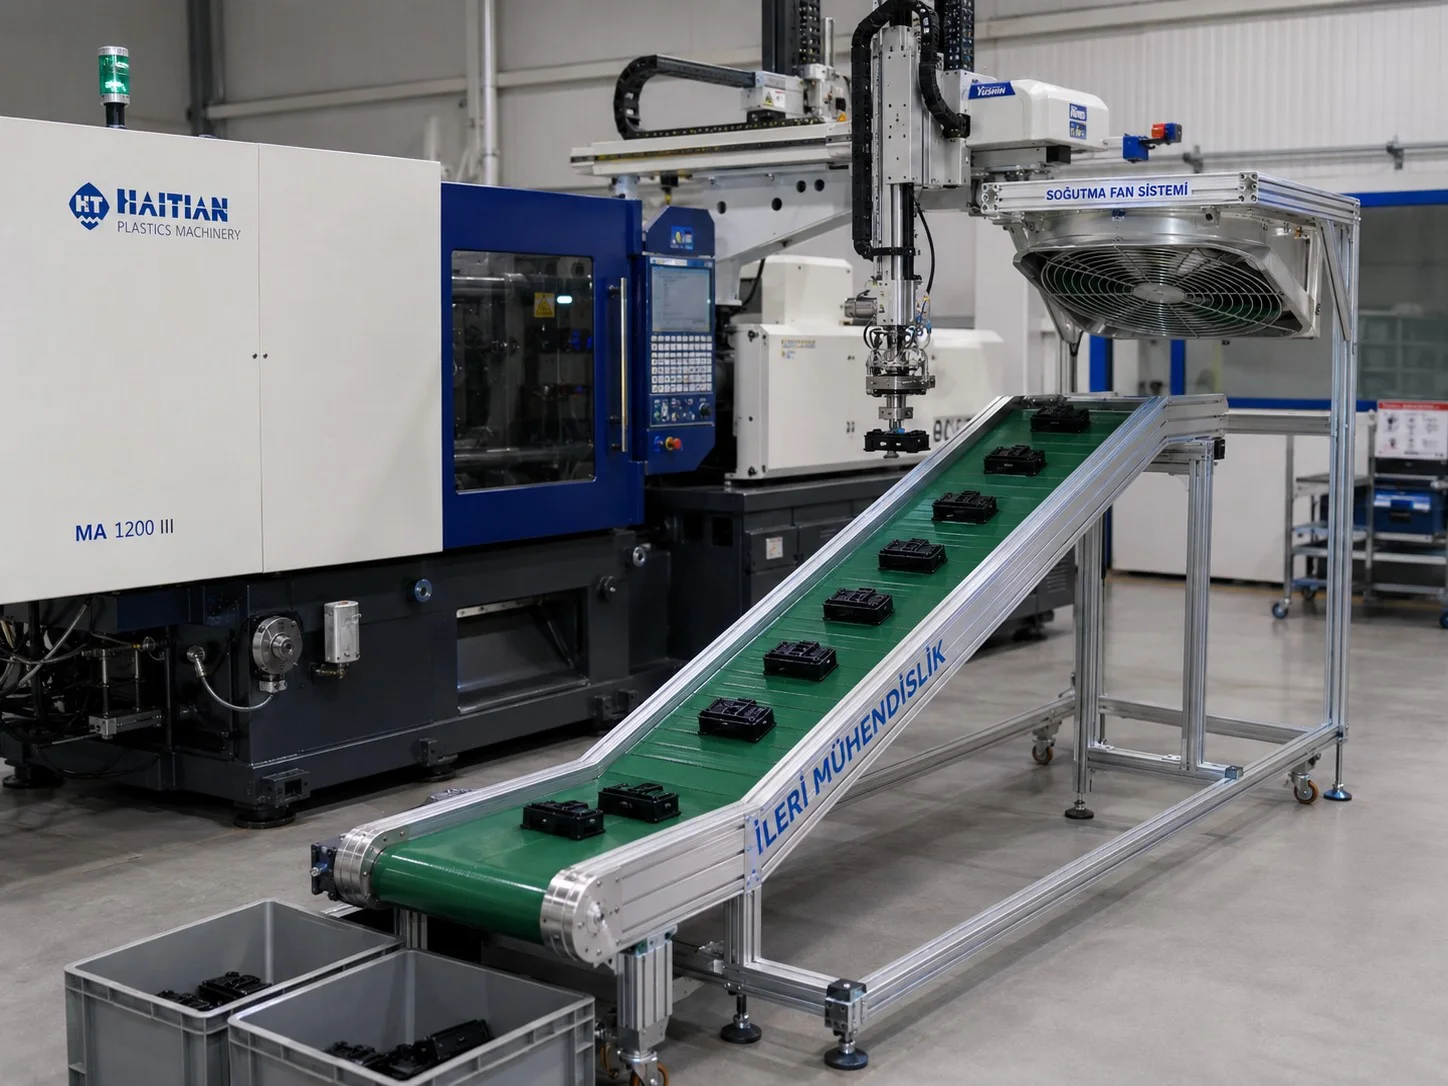
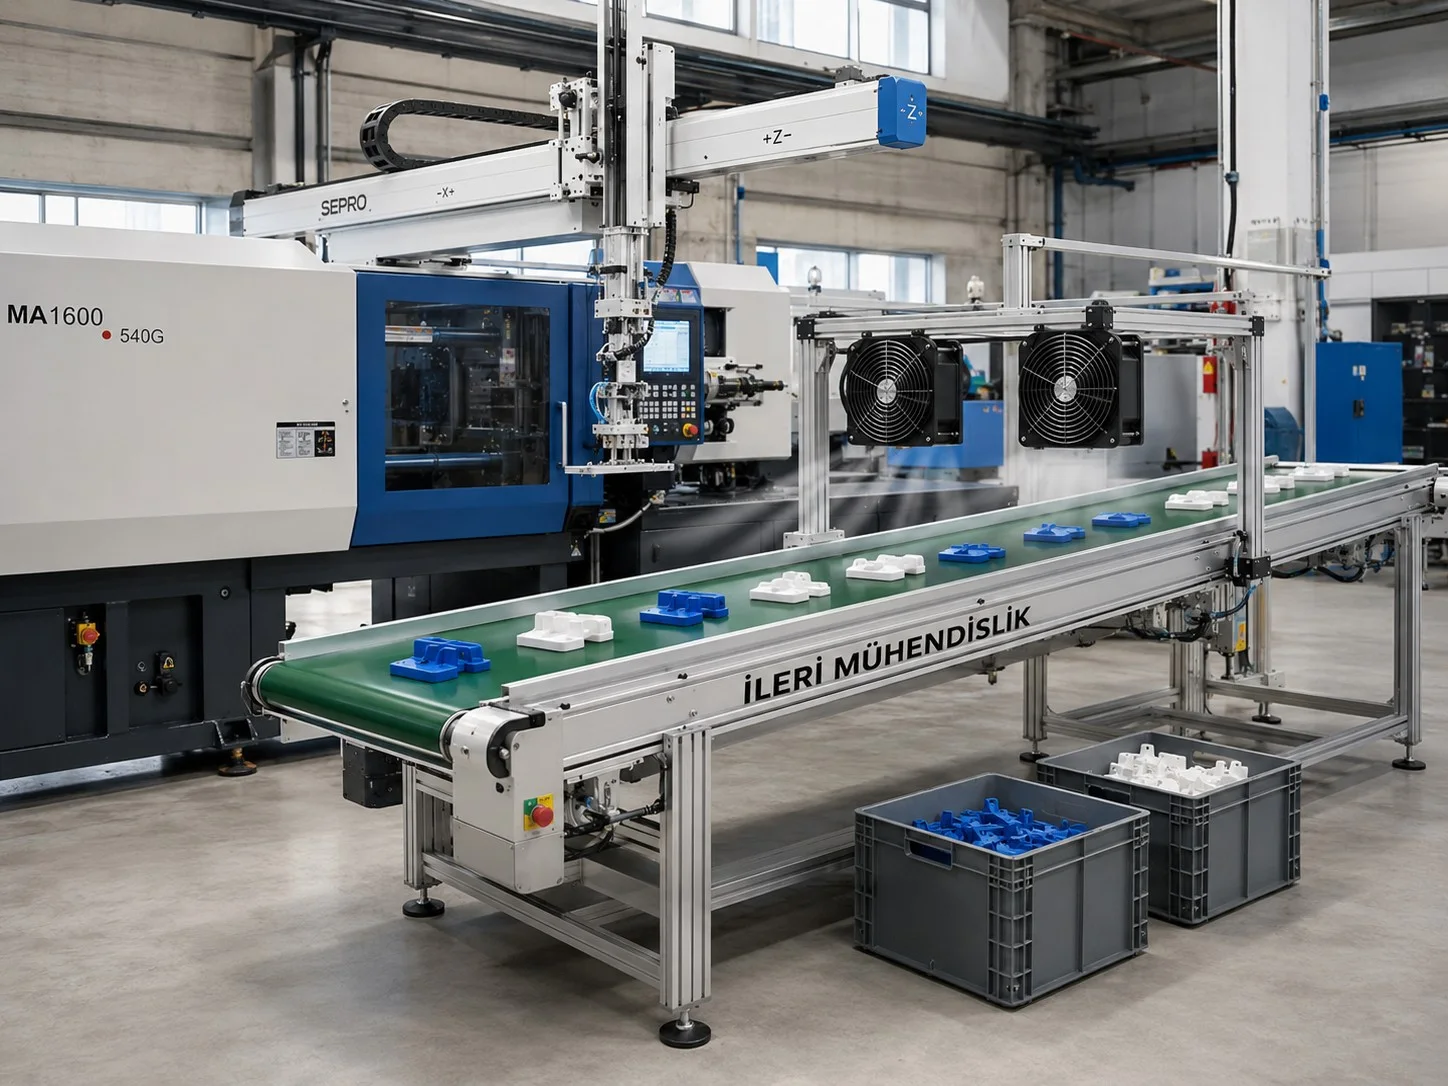
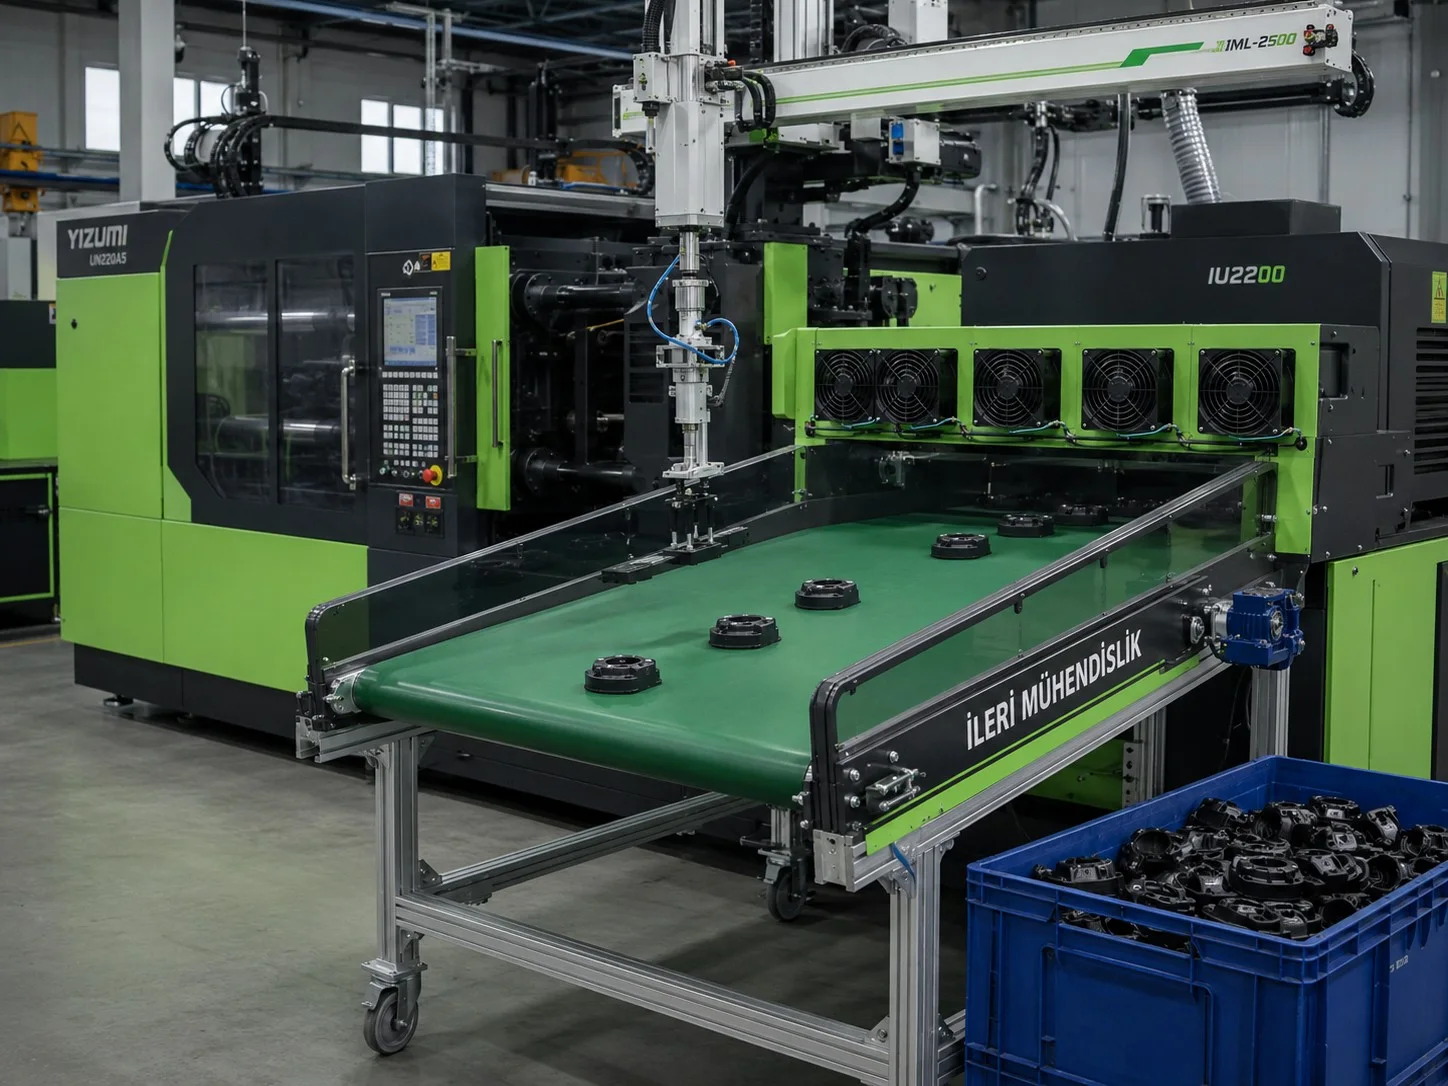
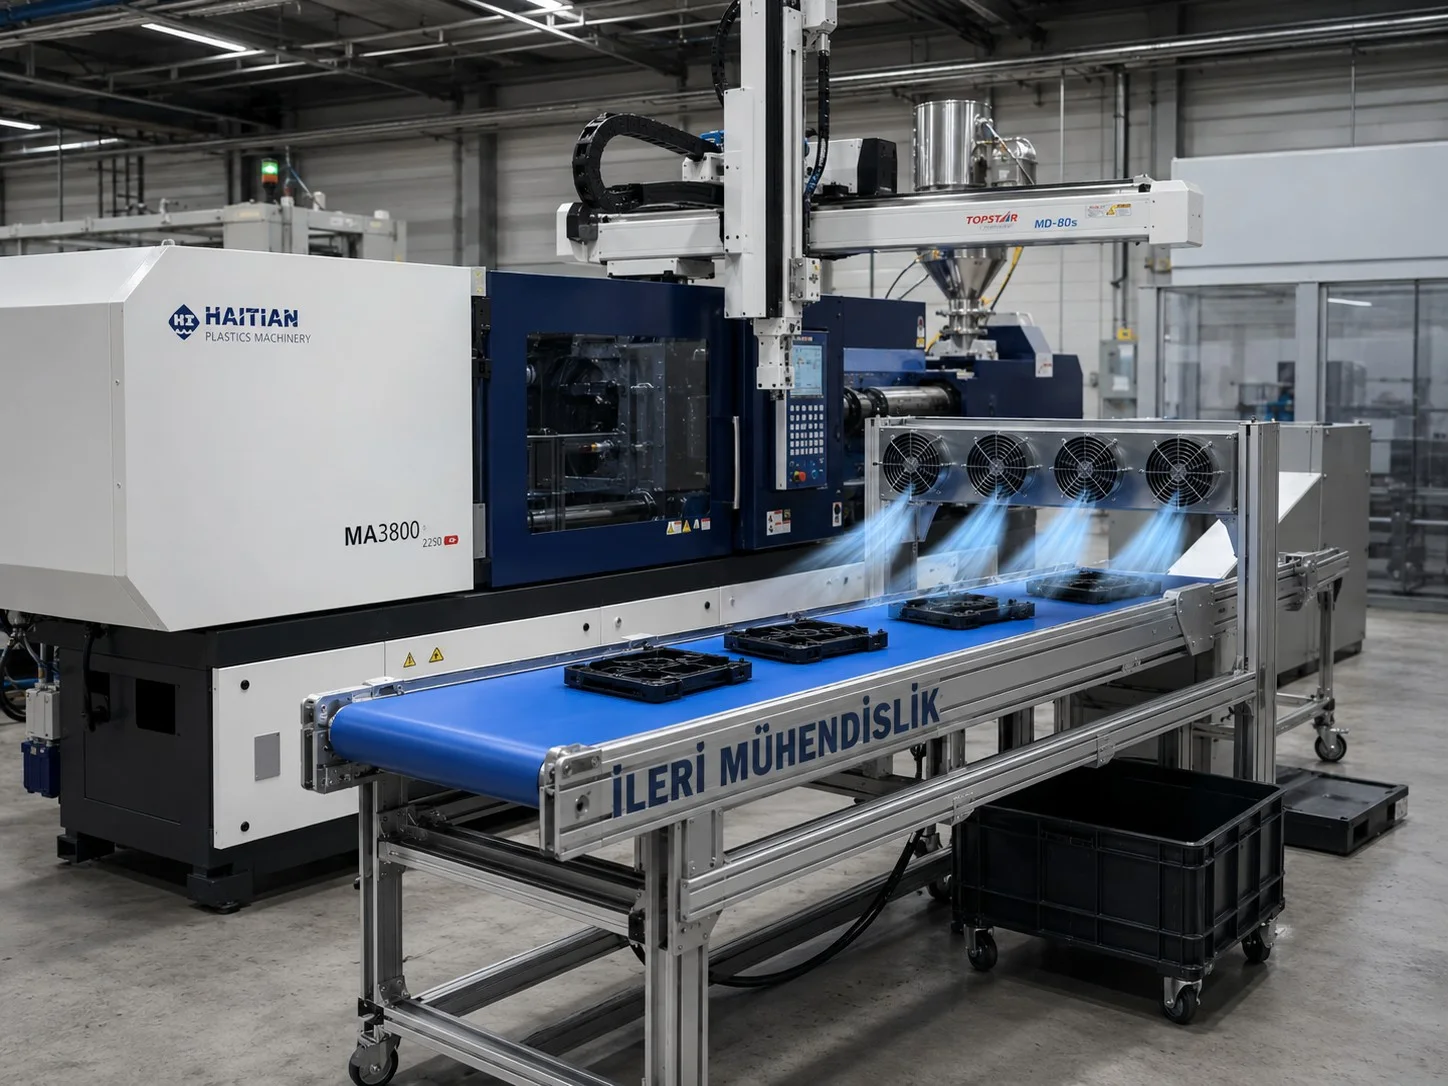
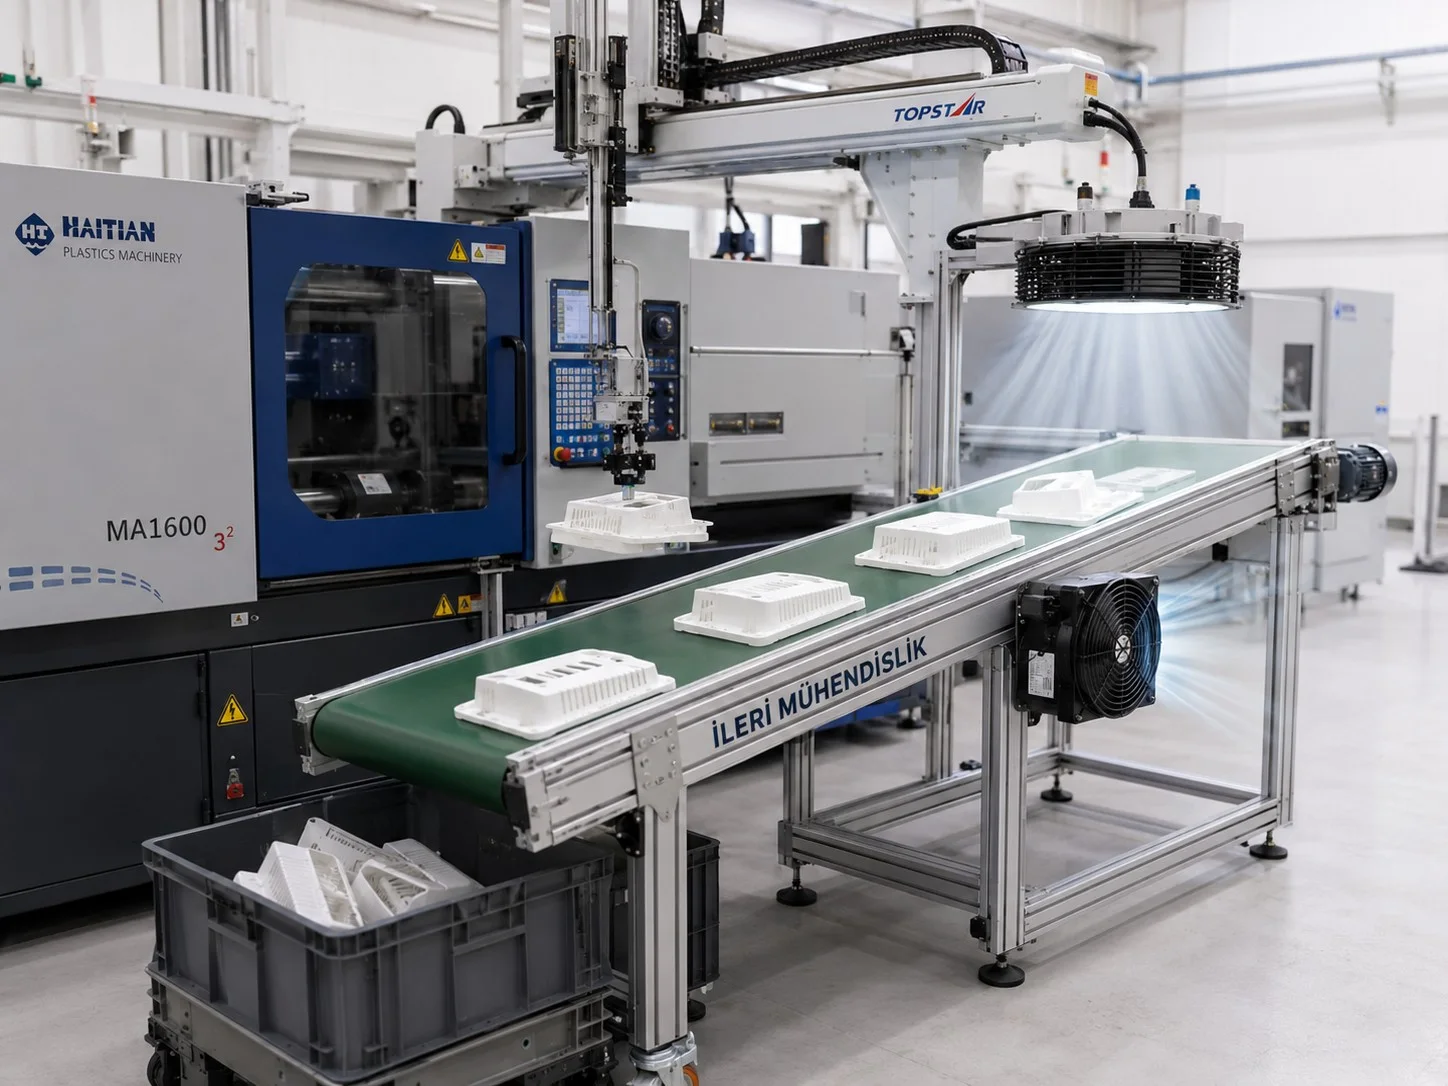
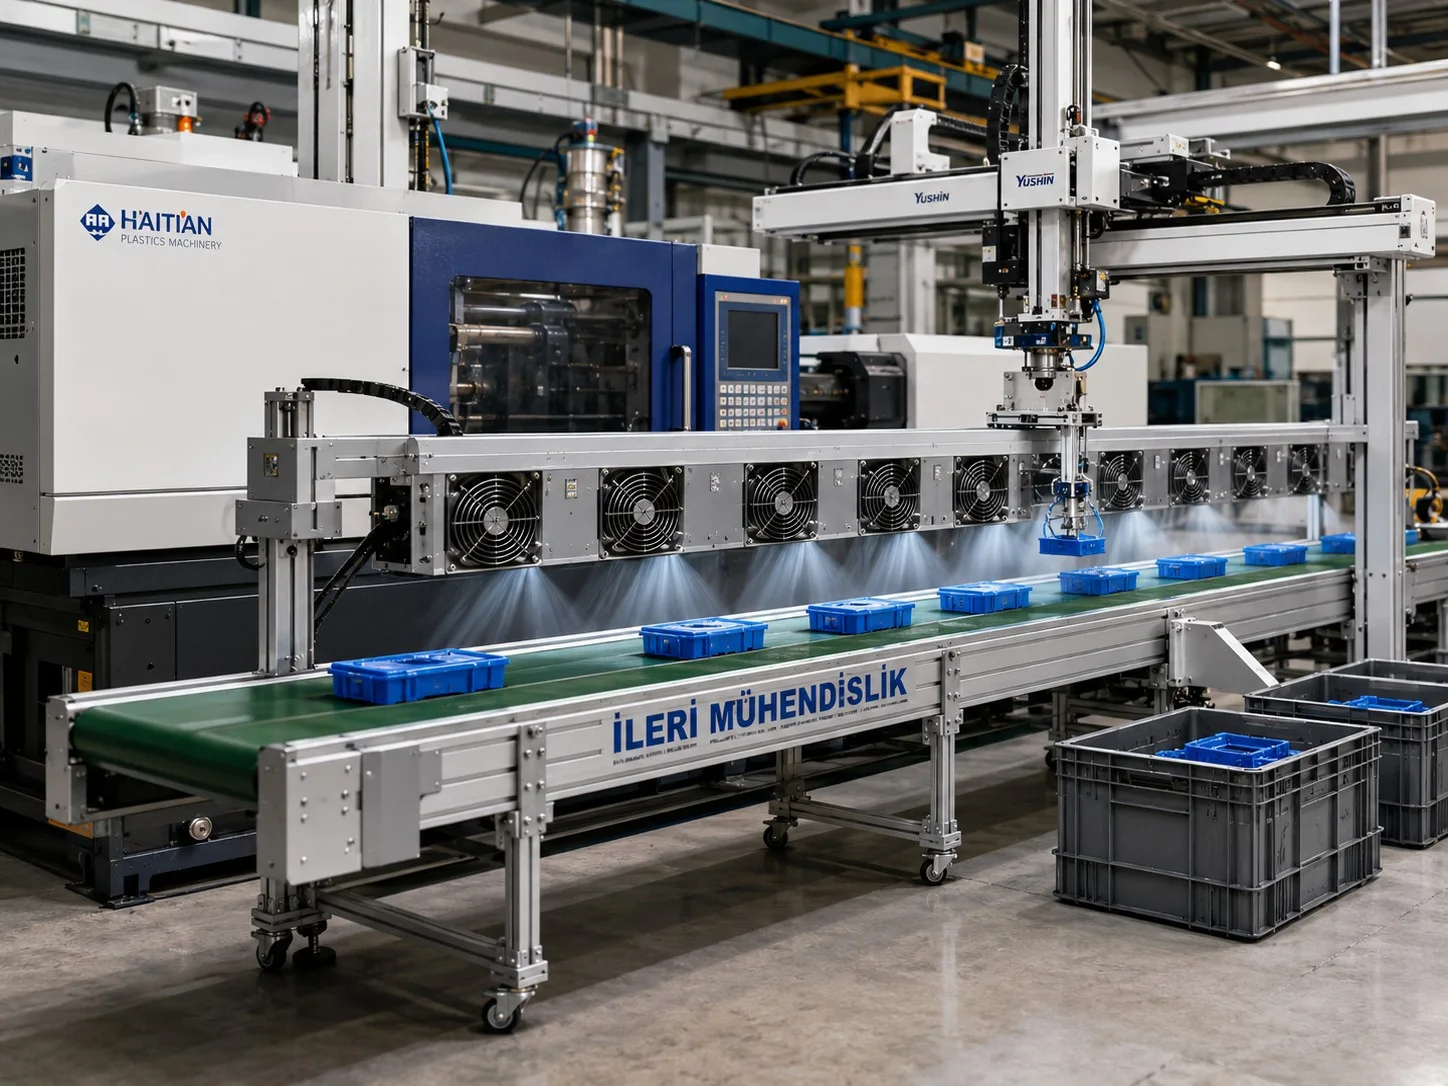
Fanlı soğutmalı konveyörler, taşınan ürünün çevresindeki hava hareketini artırarak üretim sonrası soğutma sürecine destek olur. Enjeksiyondan çıkan parçaların toplama, kontrol veya paketleme öncesinde belirli süre taşınması gereken uygulamalarda değerlendirilir. İleri Mühendislik, fan yerleşimini bant hızı ve ürün dizilimiyle birlikte ele alır. Hedeflenen sonuç; ürünün giriş sıcaklığı, malzemesi, geometrisi ve çalışma ortamı dikkate alınarak belirlenir.
Fanlı soğutmalı konveyörler nasıl değerlendirilir?
Soğutma ihtiyacının açıkça tanımlanması gerekir. Ürünün yalnızca elle alınabilecek duruma gelmesi ile bir sonraki işlem için belirli sıcaklığa ulaşması aynı hedef değildir. Parçanın bantla temas ettiği sıcaklık, istenen çıkış koşulu ve üretim miktarı paylaşılmalıdır. Ürünün ince cidarlı olması, kalın bölgeler içermesi veya iç boşlukları bulunması ısının uzaklaştırılma davranışını etkiler.
Fanla ortam havası dolaştırılması, soğutulmuş hava üreten ayrı bir sistemle aynı değildir. Kullanılan havanın sıcaklığı ve ortamın değişen koşulları sonuç üzerinde etkilidir. Bu nedenle tek bir fan gücü veya fan adedi üzerinden çıkış sıcaklığı sözü verilmez. Gerekli değerlendirme gerçek ürün, üretim hızı ve çevre koşullarıyla yapılmalıdır.
Bant üzerinde kalma süresi
Ürünün etkili soğutma bölgesinde kaldığı süre, bu bölümün uzunluğu ve taşıma hızıyla ilişkilidir. Bandın hızlandırılması kapasiteyi artırabilir ancak ürünün hava akışına maruz kaldığı süreyi azaltır. Konveyör boyu seçilirken üretim çevrimiyle gereken bekleme süresi birlikte ele alınır. Yalnızca mevcut alana sığan kısa bir hat seçmek hedeflenen soğutmayı sağlamayabilir.
Makineden her çevrimde çok sayıda ürün geliyorsa bant üzerindeki dağılım önem kazanır. Üst üste yığılan parçaların bütün yüzeyleri aynı hava akışına maruz kalmaz. Ürünleri uygun aralıklarla yaymak veya besleme şeklini değiştirmek gerekebilir. Parçanın yönü, devrilme ihtimali ve bant üzerinde ne kadar alan kapladığı da taşıma genişliğinin seçimini etkiler.
Fan yönü ve hava akışının dağılımı
Fanlar üstten, yandan veya uygun açık yapıda alttan hava yönlendirecek şekilde değerlendirilebilir. Seçim, havanın ürünün hangi yüzeylerine ulaşması gerektiğine bağlıdır. Yoğun hava akışının hafif parçaları hareket ettirmesi veya yönünü değiştirmesi istenmez. Bu nedenle fan konumu, uzaklığı ve yönlendirme düzeni gerçek ürün davranışıyla birlikte incelenir.
Havanın yalnızca ürüne ulaşması değil, ısınmış havanın bölgeden uzaklaşması da önemlidir. Kapalı muhafaza içinde hava dolaşımının yetersiz kalması beklenen etkiyi azaltabilir. Çevredeki makinenin sıcak hava çıkışı ve toz kaynakları yerleşimde dikkate alınır. Ürün temizliği açısından özel şartlar varsa hava kaynağı, filtreleme ve temizlik erişimi ayrıca tanımlanmalıdır.
Bant ve ürün temas yüzeyi
Bant malzemesi ürünün giriş sıcaklığına ve temas süresine uygun seçilir. Fan bulunması, sıcak parçaya uygun olmayan bir bandı kendiliğinden uygun hale getirmez. Bant yüzeyinin parçaya iz bırakma, yapışma veya sürtünme etkisi incelenmelidir. Açıklıklı taşıma yüzeyi düşünülüyorsa küçük parçaların boşluklara takılmayacağı ve yeterli destek alacağı kontrol edilir.
Ürünün yeni üretildiği anda şekil değiştirmeye duyarlı olması taşıma biçimini etkileyebilir. Darbe, üst üste binme veya tek noktadan destek hassas yüzeyleri bozabilir. Robotla kontrollü bırakma, ürün aralığı ve çıkışta düşme mesafesi bu nedenle soğutma düzeniyle birlikte ele alınır. Gerekli taşıma süresi boyunca ürünün kararlı konumda kalması hedeflenir.
Kontrol ve üretim hattına bağlantı
Bant hızı ve fan çalışmasının ayarlanması isteniyorsa kontrol kapsamı baştan belirlenmelidir. Makine durduğunda konveyörün boşaltılması, fanların belirli süre çalışması veya sistemin birlikte durması farklı senaryolardır. Çıkışta ürün birikmesi olduğunda hattın davranışı da açıklanmalıdır. Böylece soğutma süresi üretim sırasında rastgele değişen bir bekleme haline dönüşmez.
Çıkış sıcaklığının izlenmesi gerekiyorsa ölçüm noktası ve yönteminin ürüne uygunluğu değerlendirilir. Yüzeyden alınan ölçüm ile parçanın iç sıcaklığı aynı bilgi değildir. Kontrolün hangi sonucu doğrulayacağı baştan tanımlanmalıdır. İşletme koşulları değiştiğinde hız veya fan ayarının yeniden değerlendirilmesi gerekebilir; ayar kayıtları üretim tekrarını kolaylaştırır.
Bakım ve teklif bilgileri
Fan koruyucuları, bağlantılar, hava kanalları ve varsa filtreler düzenli kontrol edilir. Toz birikmesi hava akışını etkileyebilir. Bant gergisi, ürün kalıntıları ve elektrik donanımına erişim bakım planında yer alır. Temizlik sırasında fanlar ve hareketli parçalar güvenli duruma getirilmelidir. Teklif için ürün numunesi, giriş ve hedef sıcaklık, çevrim, ortam koşulları, bant ölçüleri ve kullanılabilir alan paylaşılmalıdır.
Sık sorulan sorular
Fan sayısı arttıkça soğutma mutlaka yeterli olur mu? Sonuç hava dağılımı, ürün geometrisi ve bantta kalma süresine bağlıdır. Fan adedi tek başına yeterlilik ölçütü değildir.
Farklı ürünlerde aynı hız kullanılabilir mi? Ürün malzemesi, kalınlığı ve giriş sıcaklığı değişiyorsa gerekli taşıma süresi de değişebilir. Ayarlar ürün koşullarına göre değerlendirilir.
Konveyör doğrudan paketleme hattına bağlanabilir mi? Çıkış sıcaklığı, ürün aralığı ve paketleme makinesinin kabul şartları birlikte sağlanmalıdır. Bağlantı kotları ve kontrol sinyalleri de eşleştirilir.
Mevcut ürün bilgileri
| Ürün | Fanlı Soğutmalı Konveyörler |
| Temel işlev | taşınan ürünün üzerine veya çevresine hava yönlendirme |
| Uygulama alanı | enjeksiyon sonrası kontrollü bekletme ve soğutma |
| Seçimde gerekli bilgiler | giriş sıcaklığı, hedef sıcaklık, bantta kalma süresi |
| Teknik kontrol noktası | soğutma sonucu ürün malzemesine ve ortam şartlarına bağlıdır |
Bu ürün veya uygulama için bilgi isteyin
Ürün görselleri