Enjeksiyon Makinesi Konveyörleri
Enjeksiyon Makinesi Konveyörleri Görsel Galerisi
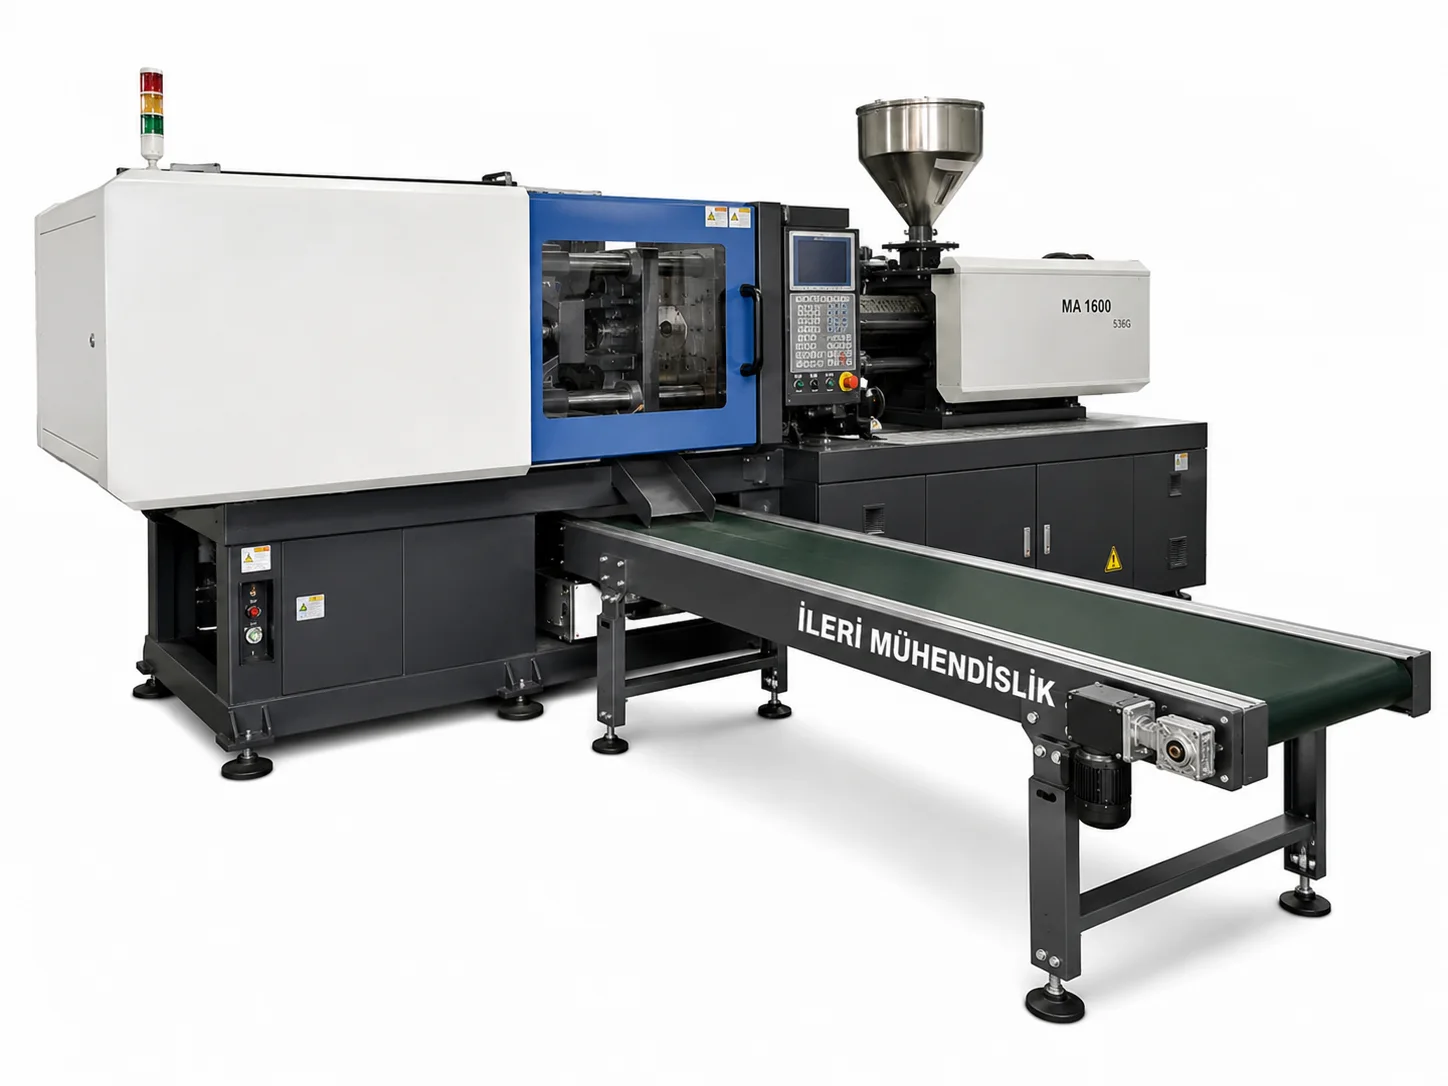
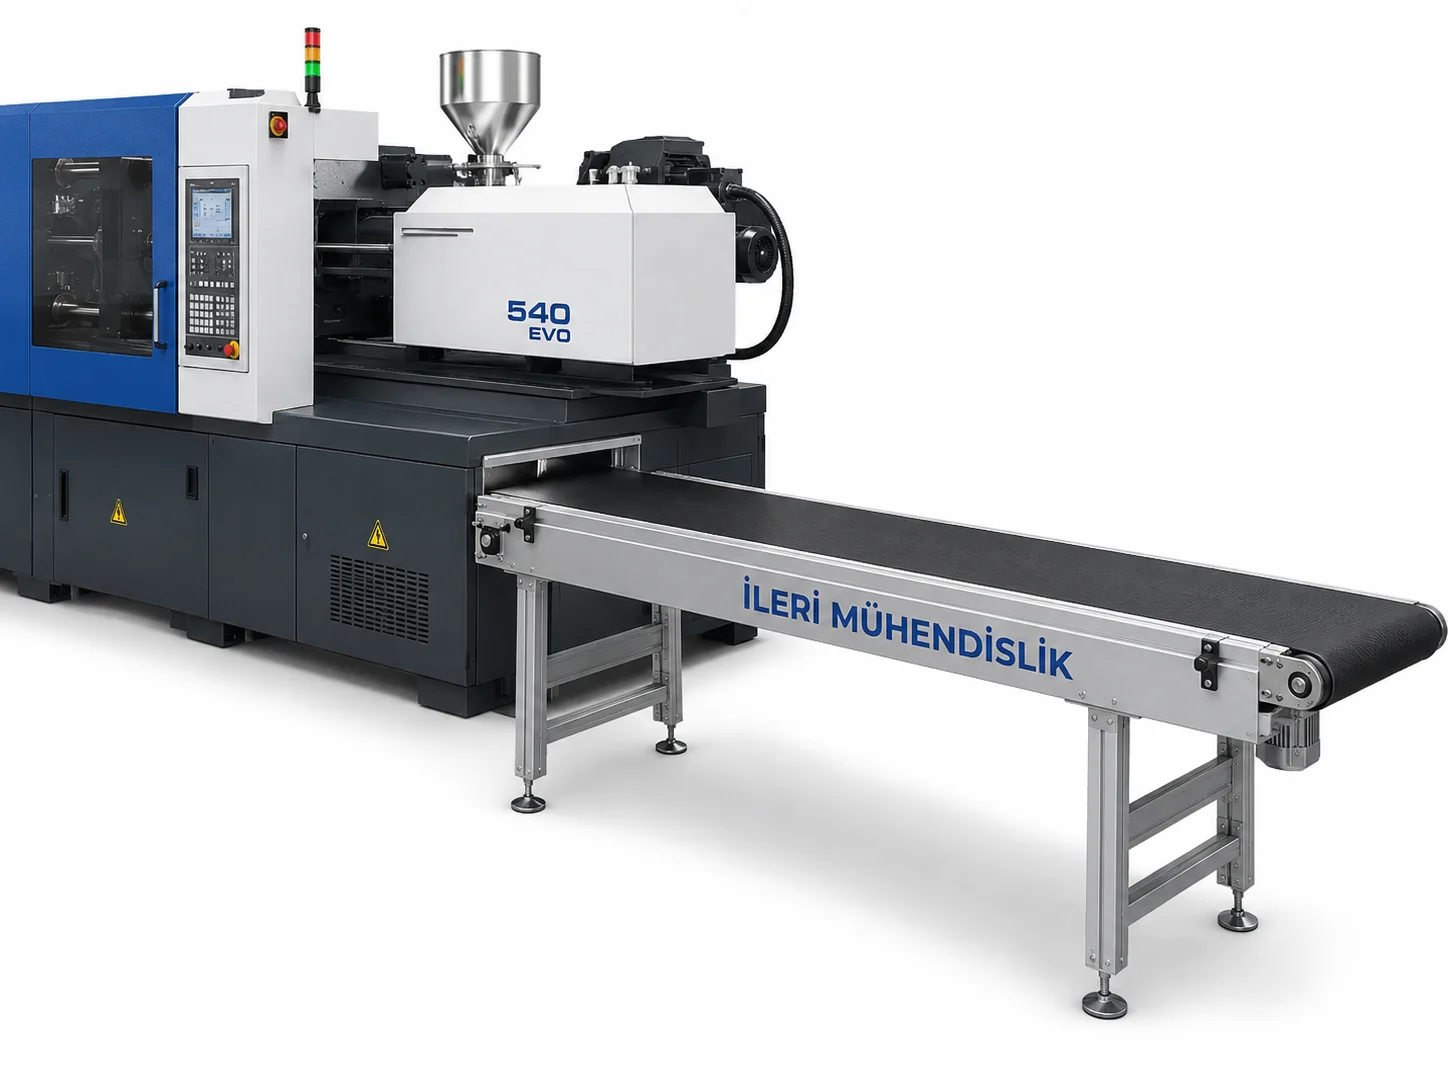
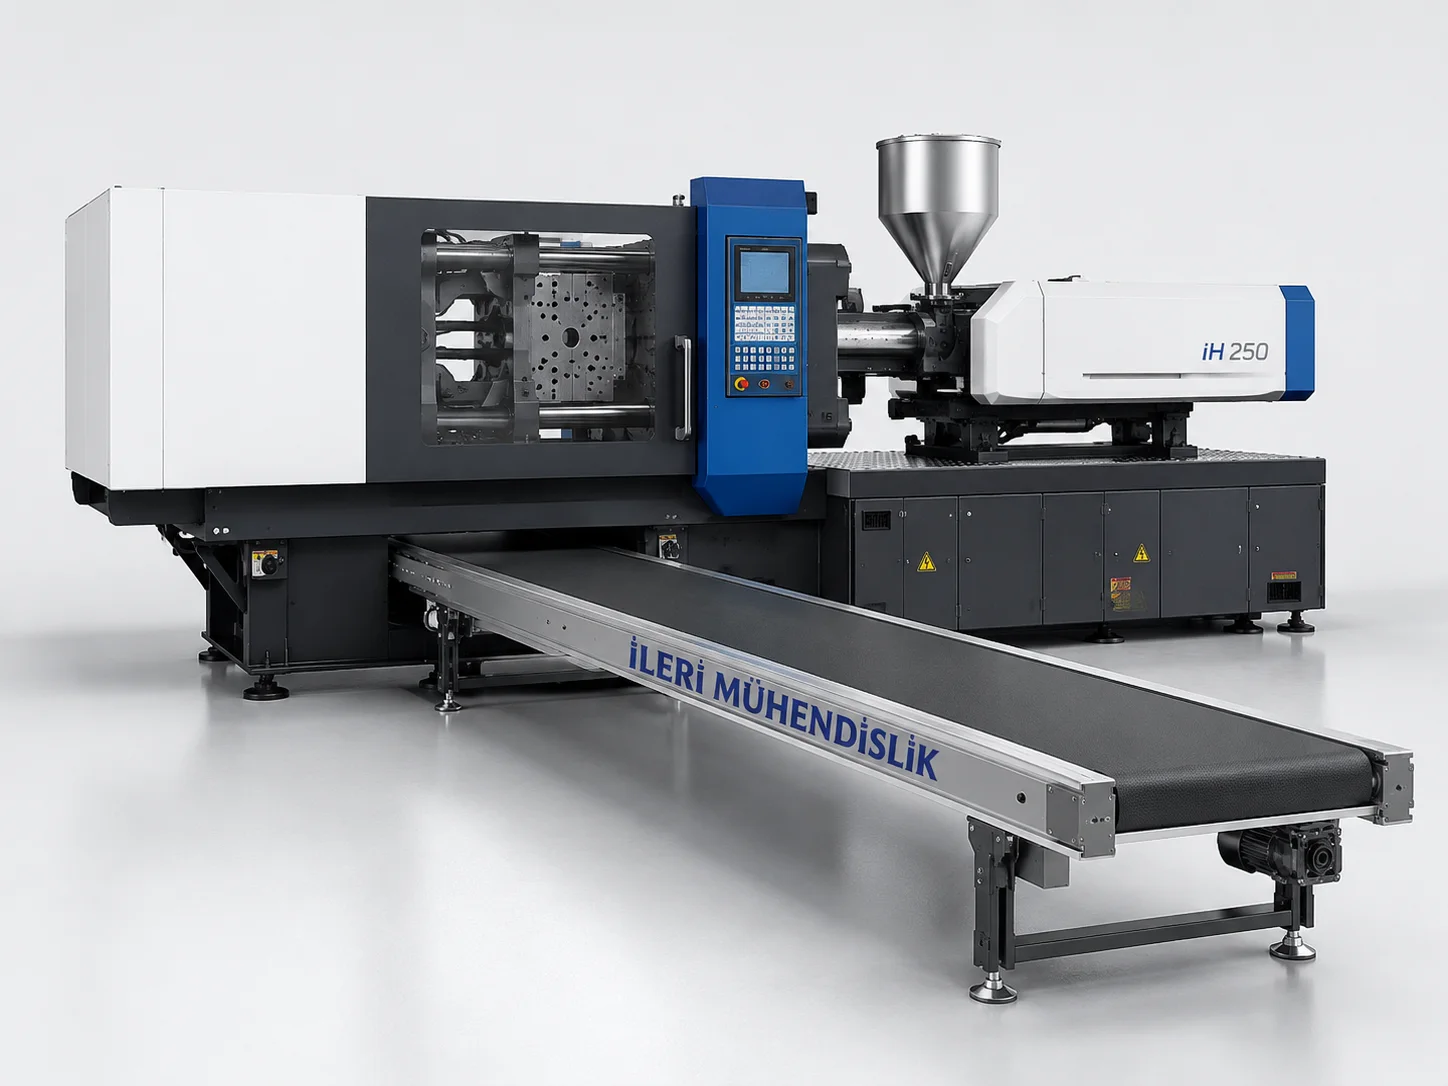
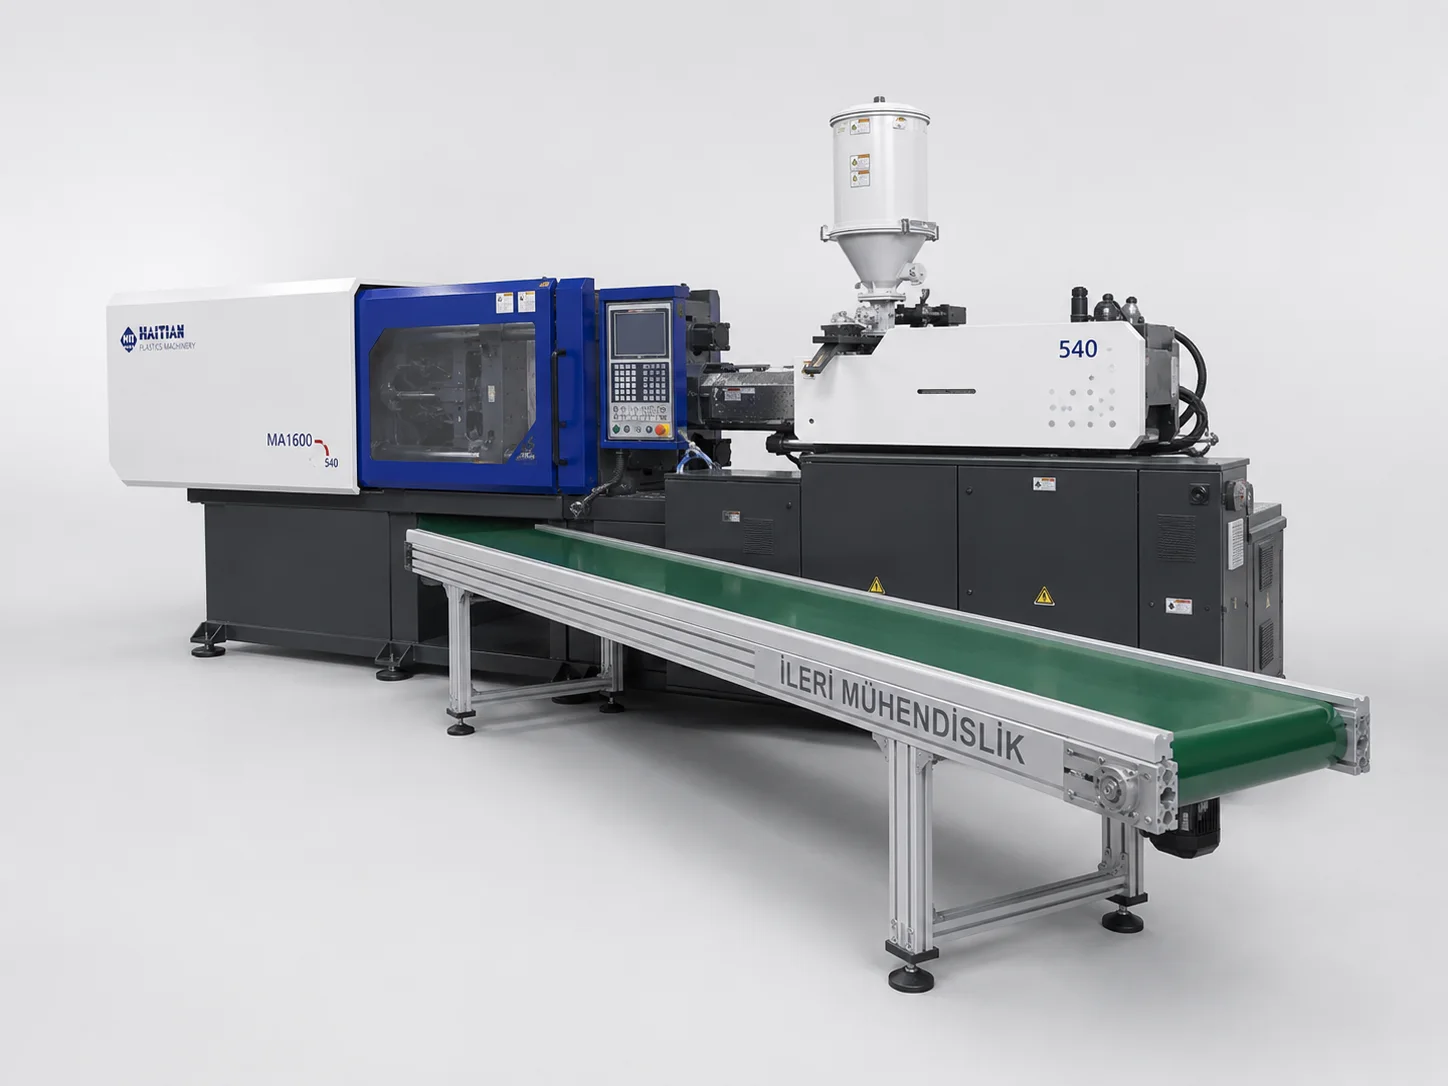
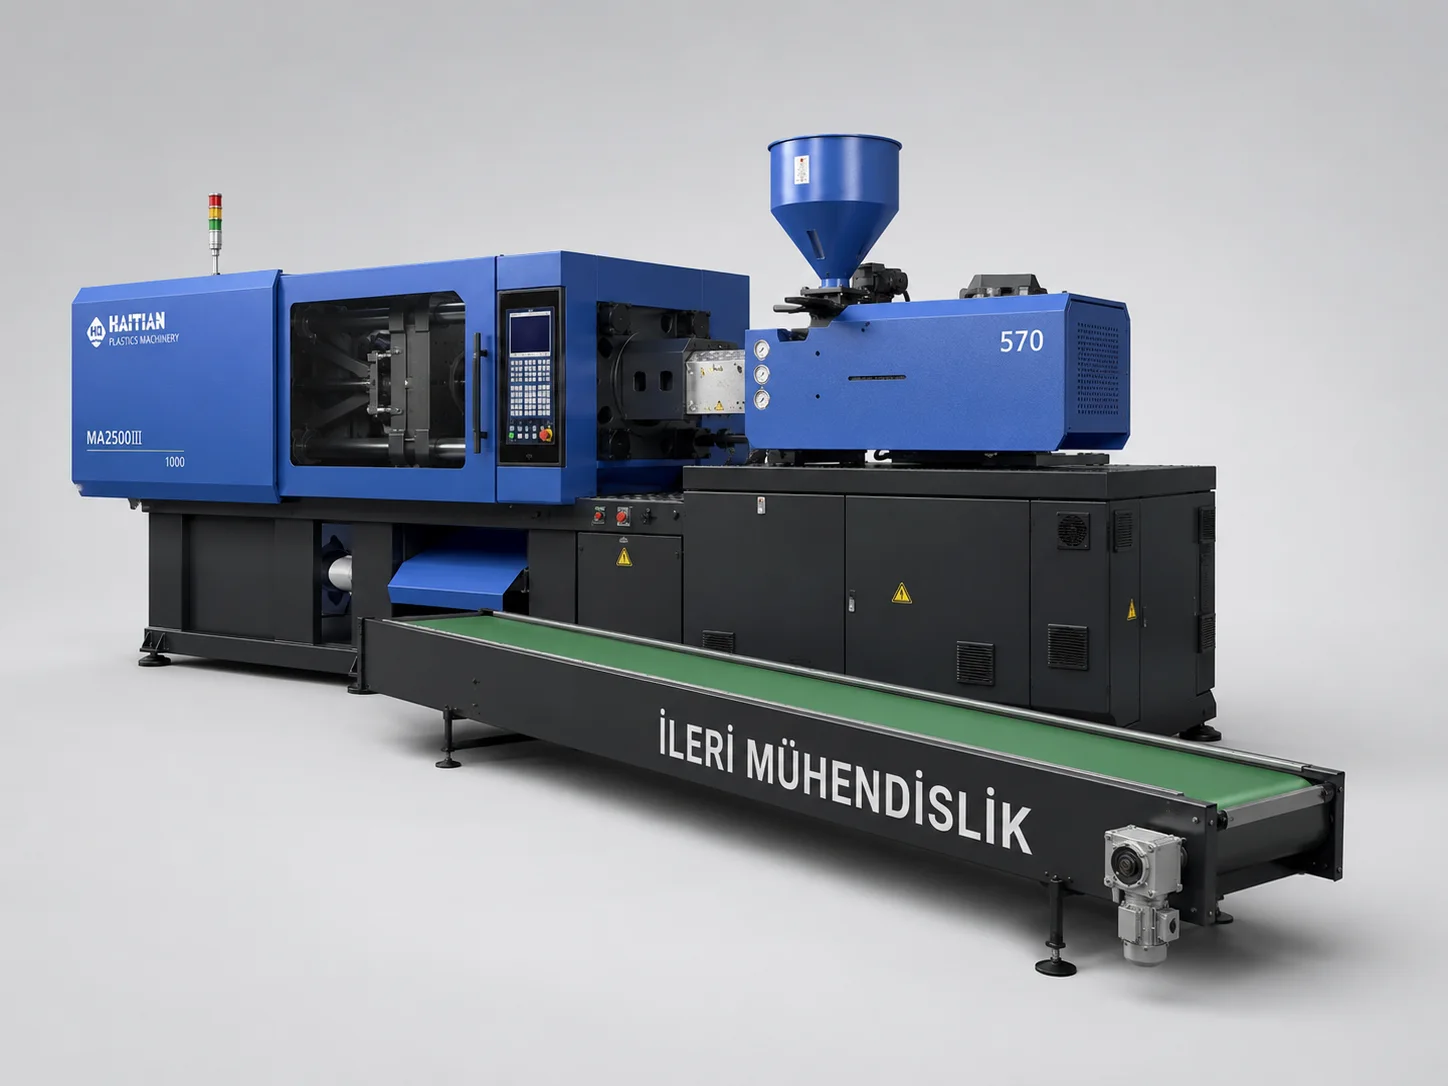
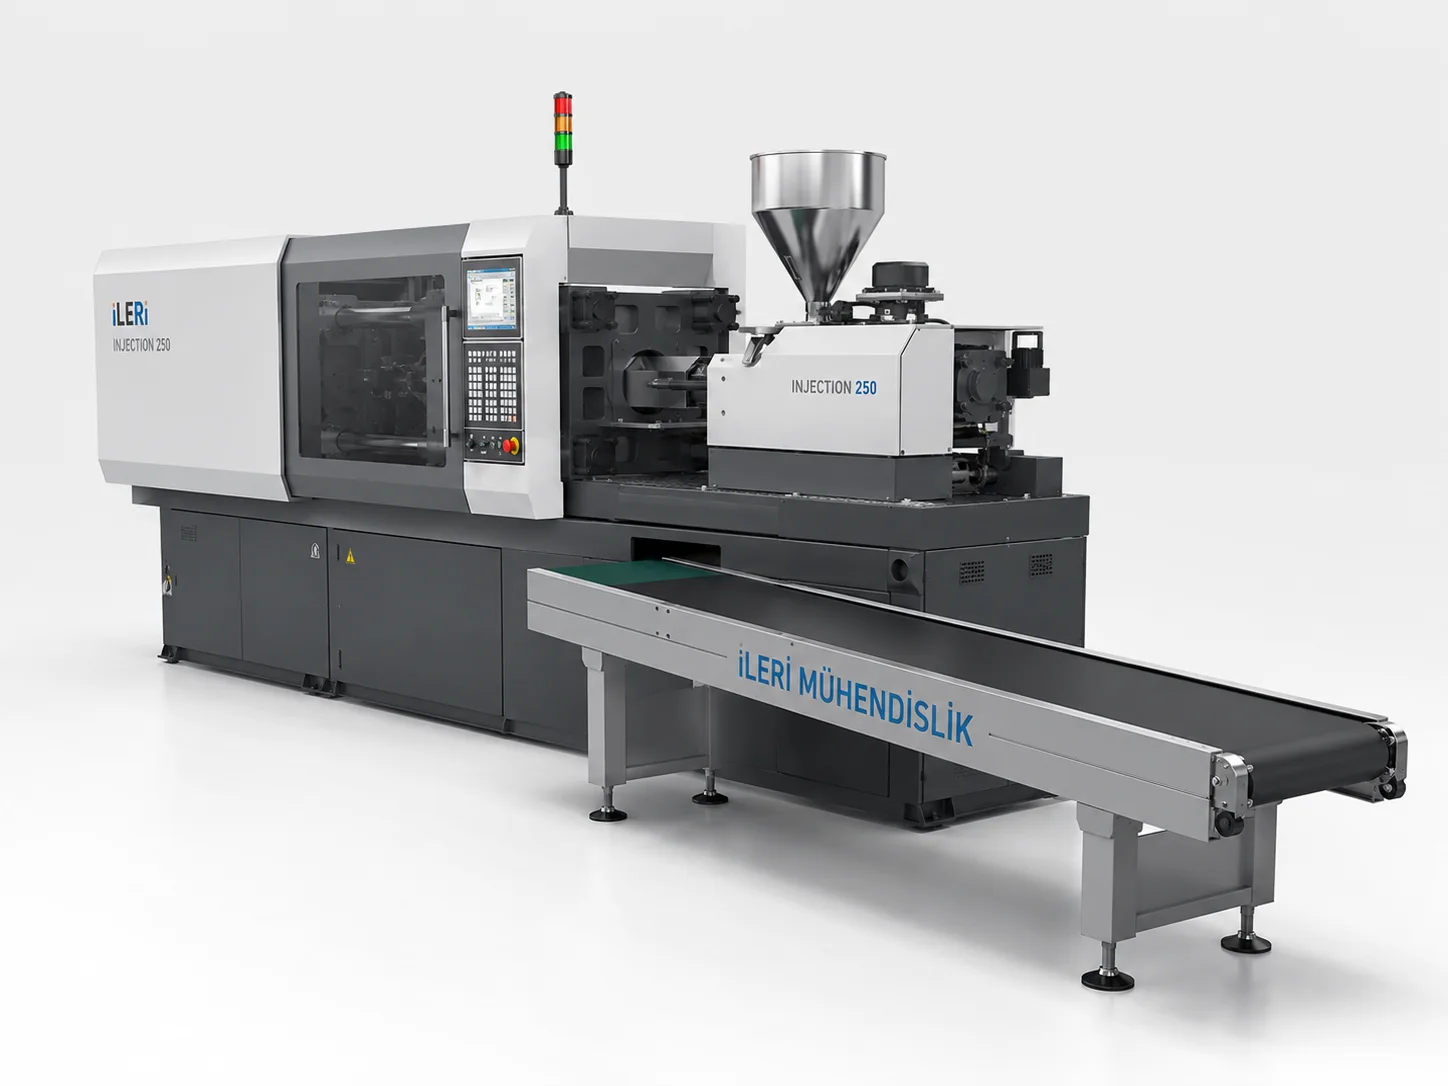
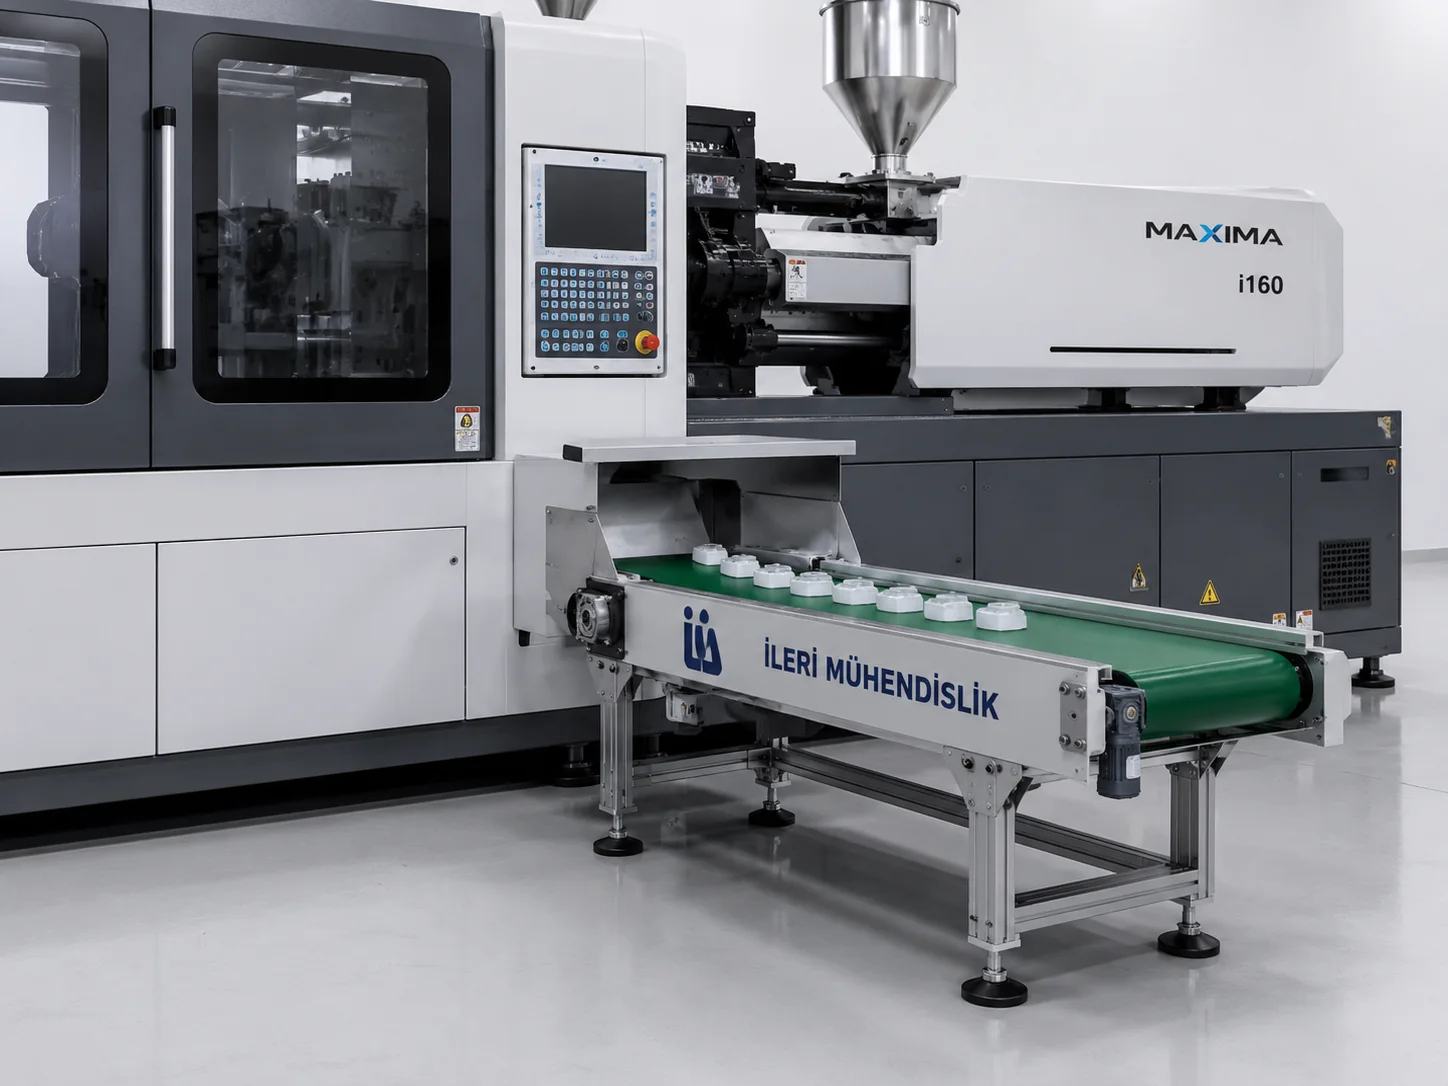
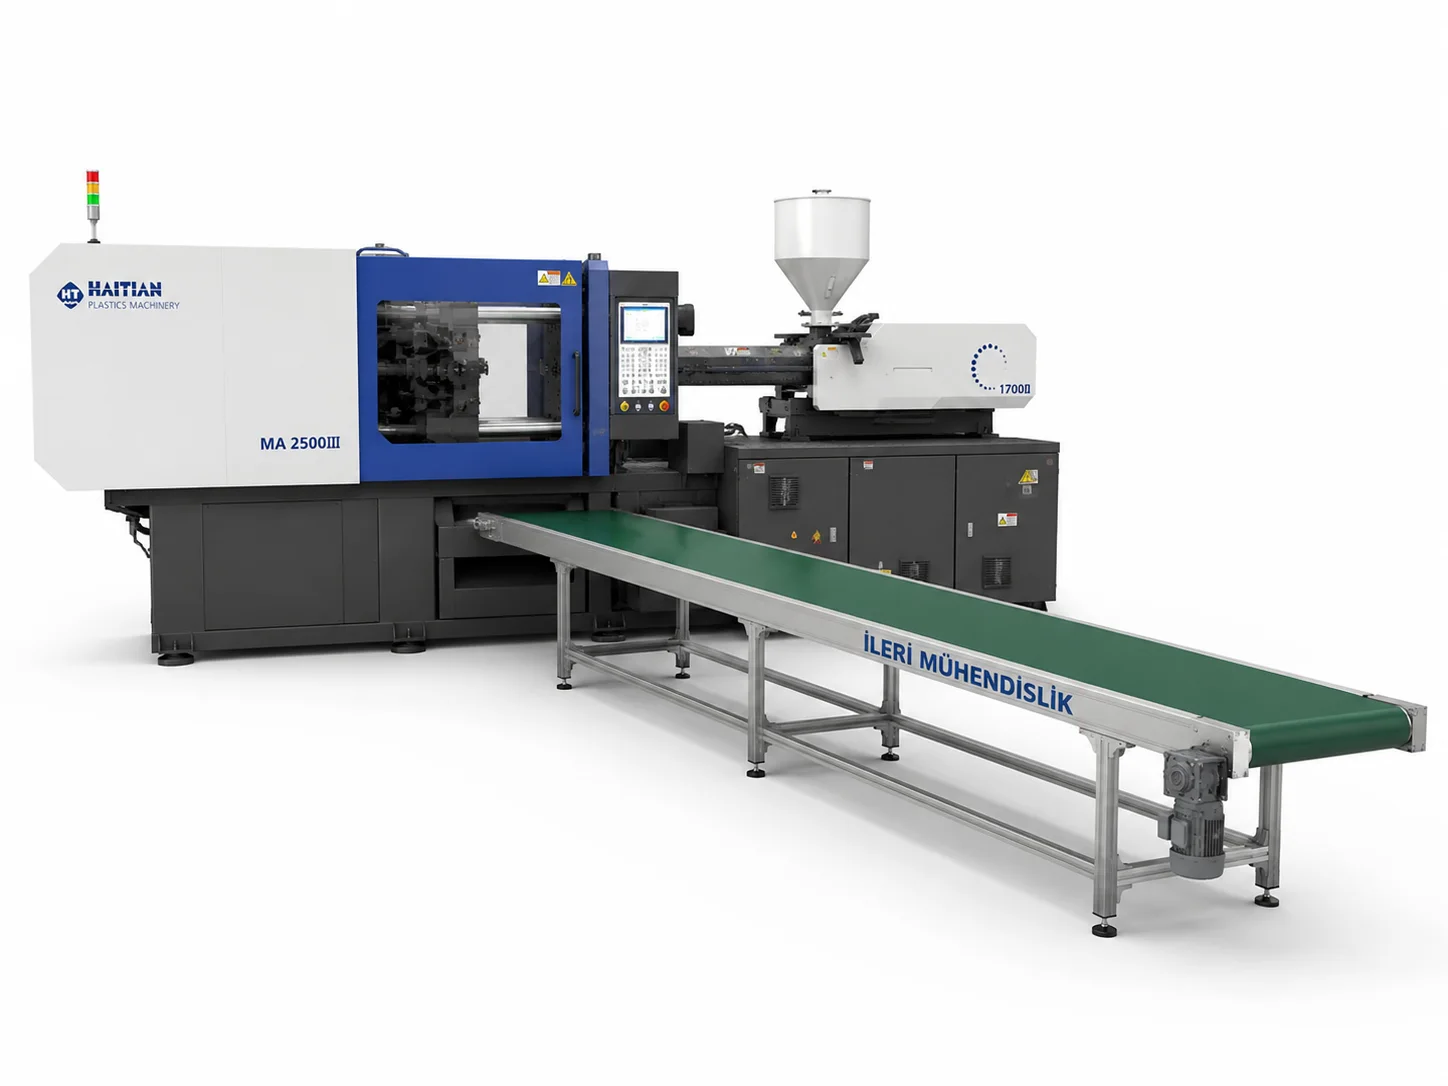
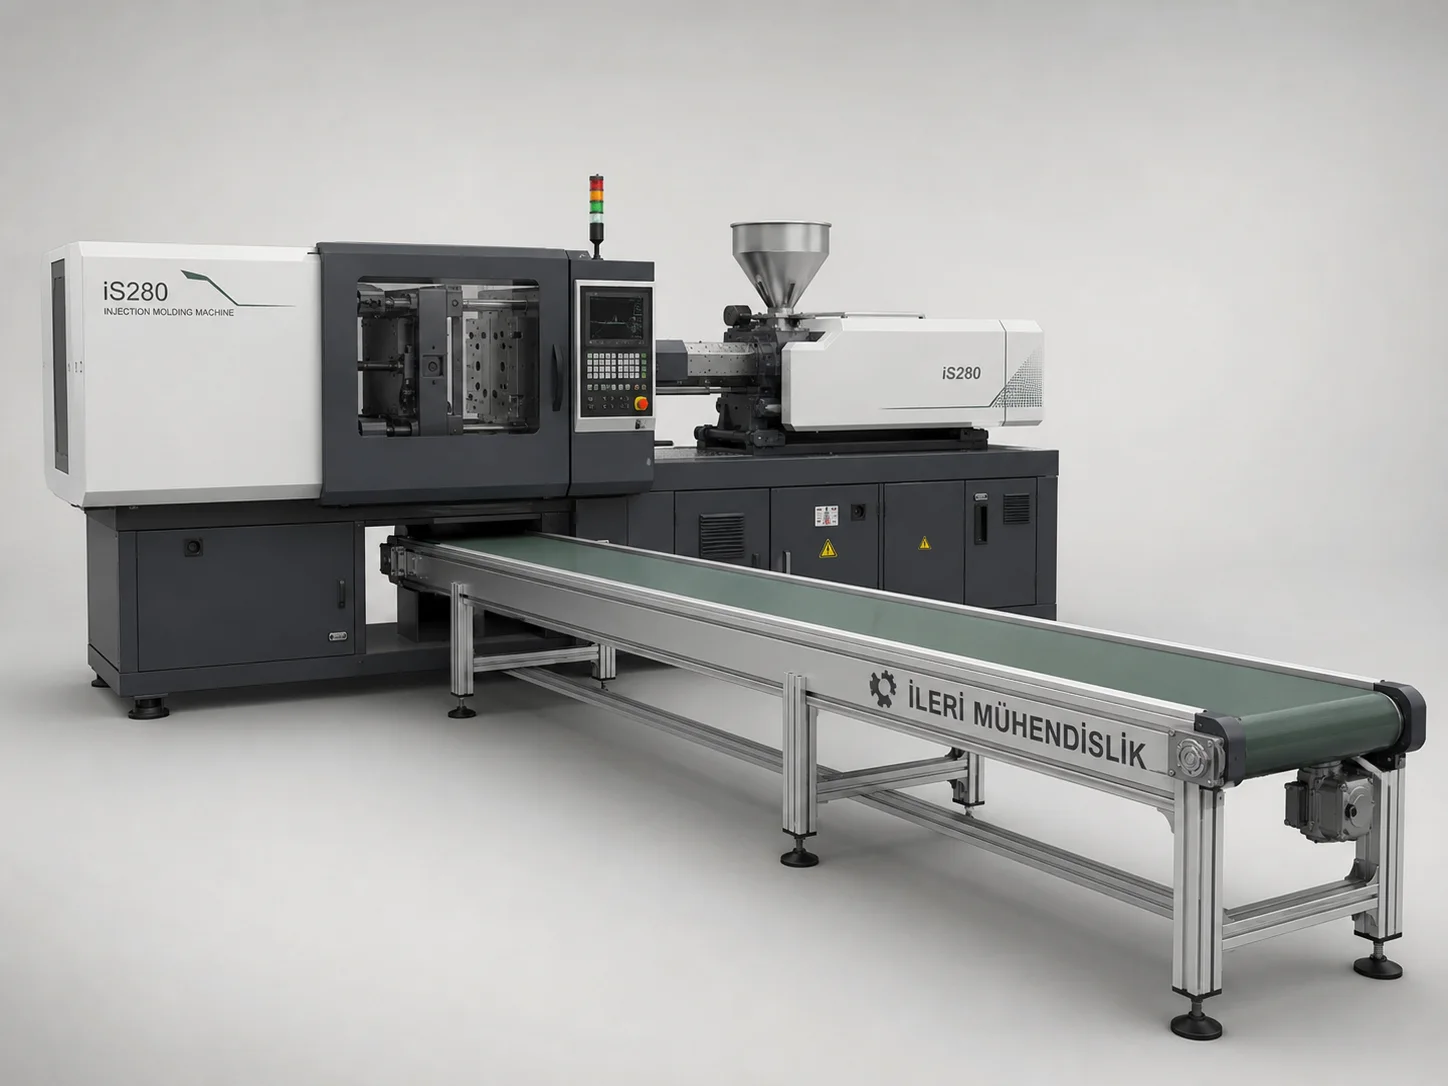
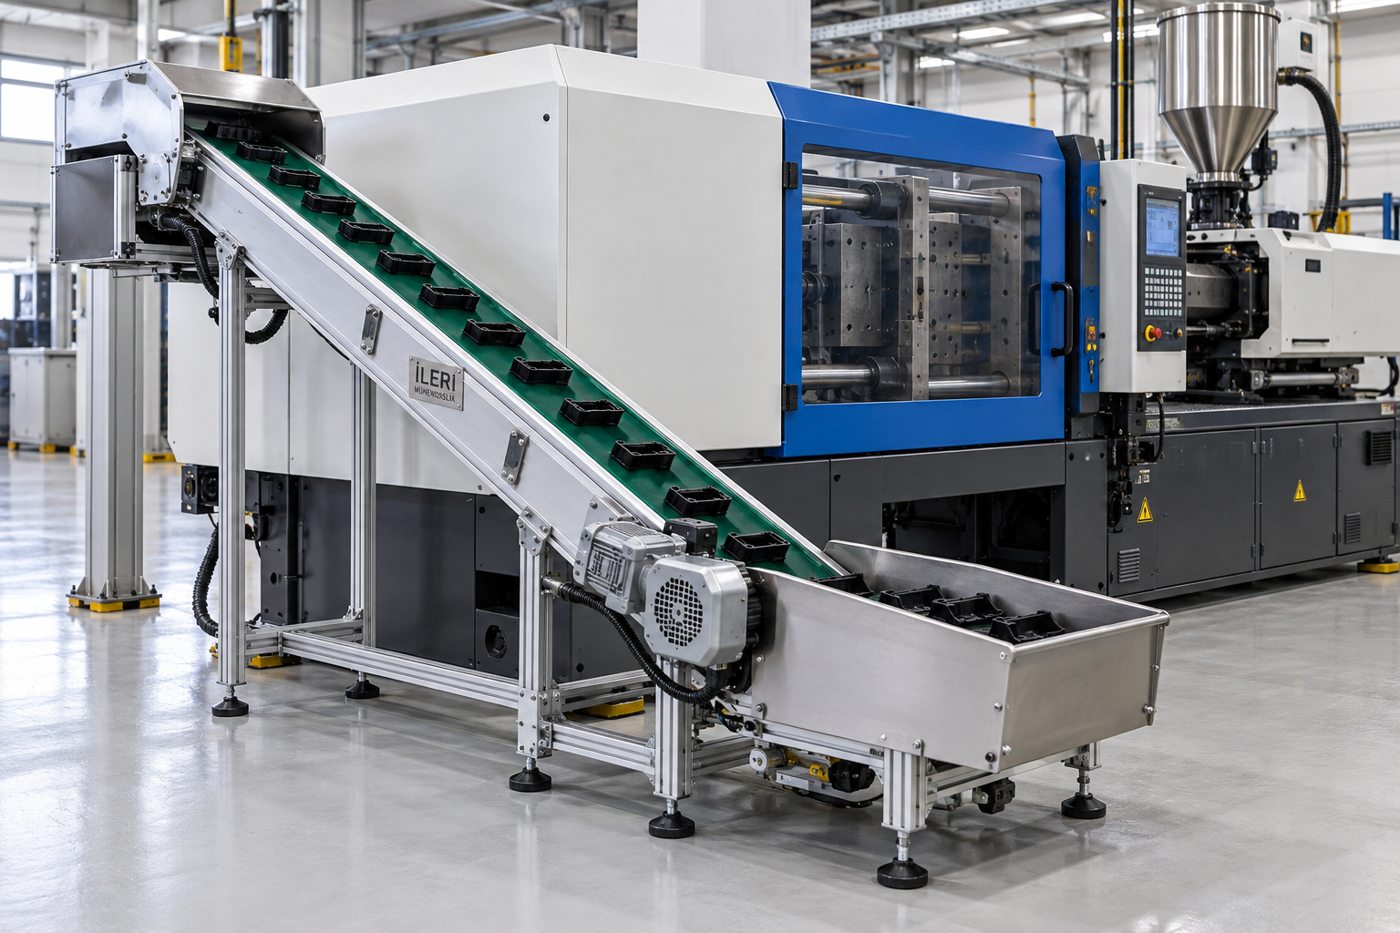
Enjeksiyon makinesi konveyörleri, kalıptan çıkan plastik parçaları makine altından veya robotun bırakma noktasından alarak toplama alanına taşır. Parçanın serbest düşmesi ile robot tarafından belirli bir konuma bırakılması farklı giriş düzenleri gerektirir. İleri Mühendislik, konveyörü makinenin boşaltma açıklığına, ürünün temas sıcaklığına ve üretim çevrimine göre değerlendirir. Taşıma sırasında parçanın yüzeyinin korunması ve sonraki işleme uygun biçimde teslim edilmesi temel seçim konularıdır.
Enjeksiyon makinesi konveyörleri için yerleşim
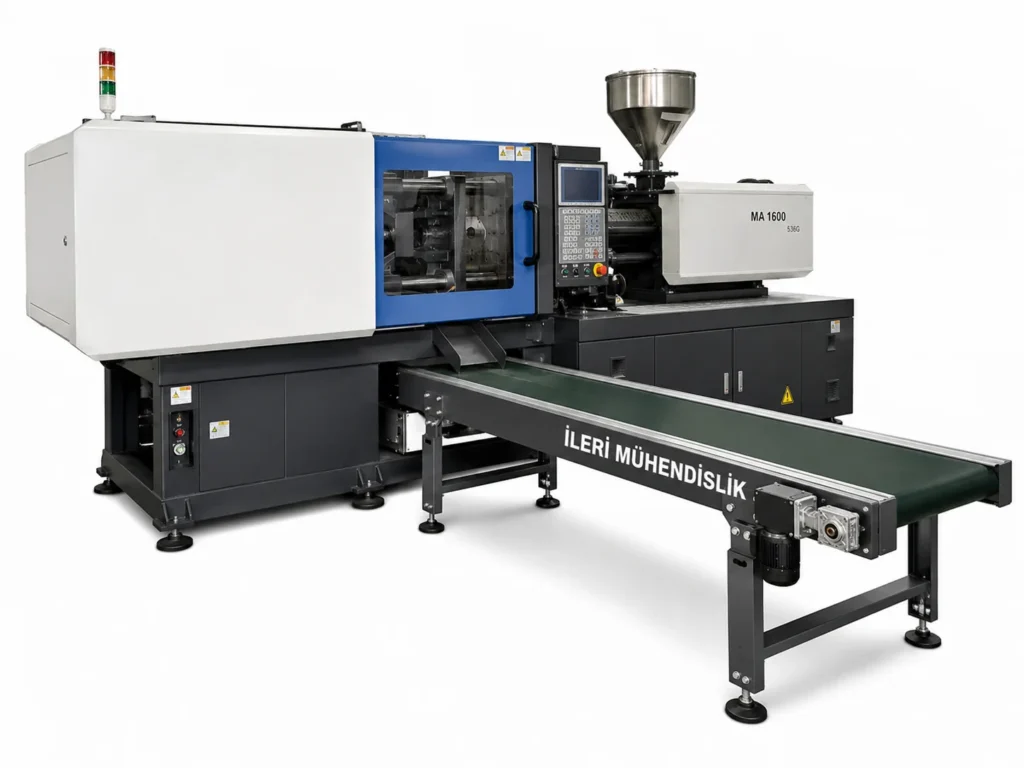
Makine altındaki kullanılabilir yükseklik, genişlik ve giriş mesafesi ölçülmelidir. Makine ayakları, bağlantı hortumları veya kapaklar konveyörün yerleşimini sınırlayabilir. Bant genişliği, parçaların düşebileceği gerçek alanı karşılamalıdır. Yalnızca tek bir kalıbın çıkış noktasına göre seçim yapmak, farklı kalıpla üretimde yetersiz toplama alanı oluşturabilir. Kullanılacak kalıpların parça bırakma bölgeleri bu nedenle birlikte değerlendirilir.
Kalıp değişimi ve makine bakımı sırasında konveyörün yerinden çıkarılması gerekiyorsa hareket ve sabitleme düzeni düşünülmelidir. Tekerlekli kullanımda çalışma konumu güvenli biçimde sabitlenmelidir. Konveyörün makineye yaklaşma yönü, elektrik bağlantılarının güzergâhı ve operatörün kasa değiştireceği alan yerleşim planına dahil edilir. Bakım koridorlarının daralmaması ve hareketli makine parçalarıyla temas oluşmaması kontrol edilir.
Parçanın düşme veya robotla bırakılma şekli
Serbest düşen parçanın bantla temasında darbe ve sıçrama görülebilir. Düşme yüksekliği, parçanın ağırlığı ve şekli bu davranışı etkiler. Toplama haznesi veya yan bariyer gerekiyorsa ürünün sıkışmadan banda ulaşacağı geometri seçilmelidir. İnce ve küçük parçaların girebileceği boşluklar özellikle incelenir. Haznenin çok dar olması, parçaların üst üste birikmesine veya akışın kesilmesine neden olabilir.
Robotlu uygulamada bırakma noktası daha kontrollü olabilir; ancak robotun tutucu hareketi ve konveyörün çalışma anı eşleştirilmelidir. Parça bırakılırken bandın durması veya belirli bir mesafe ilerlemesi isteniyorsa bu senaryo açıkça tanımlanır. Bir çevrimde birden fazla parça bırakılıyorsa yerleşimleri ve aralarındaki boşluk da bant genişliği ile hız seçimini etkiler.
Sıcak ürün için bant seçimi
Enjeksiyondan çıkan parçanın malzeme adı, bant seçimi için tek başına yeterli değildir. Parçanın banda değdiği sıcaklık, temas süresi ve yüzey hassasiyeti bilinmelidir. Kalıptaki sıcaklık ile bant üzerindeki temas sıcaklığı aynı olmayabilir. Seçilen bandın ve varsa palet, bordür ya da bağlantı elemanlarının kullanım sınırları gerçek çalışma koşullarıyla karşılaştırılır.
Yeni üretilen bazı parçalar şekil değiştirmeye veya yüzey izi oluşmasına daha duyarlı olabilir. Ürünlerin üst üste gelmesi, darbe alması ya da uzun süre aynı bölgede beklemesi kaliteyi etkileyebilir. Bu durumda parça aralığı, taşıma süresi ve gerekirse soğutma ihtiyacı birlikte değerlendirilir. Konveyör kullanılması tek başına istenen çıkış sıcaklığının sağlanacağını garanti etmez; proses ayrıca ele alınmalıdır.
Çevrim süresi ve taşıma hızı
Makinenin çevrim süresi, her çevrimde çıkan parça sayısı ve hedeflenen parça aralığı taşıma hızının seçiminde kullanılır. Hızın gereğinden düşük olması parçaların aynı bölgede birikmesine yol açabilir. Çok yüksek hız ise çıkışta kontrolsüz düşüşe veya yerleşim alanının verimsiz kullanılmasına neden olabilir. Hız ayarı ihtiyacı motor ve kontrol düzeniyle birlikte planlanmalıdır.
Makine durduğunda konveyörün çalışmaya devam etmesi, hemen durması veya belirli süre sonra durması farklı çalışma biçimleridir. Robotla iletişim, kasa doluluk bilgisi ve parça algılama gerekiyorsa sinyaller proje kapsamına dahil edilir. Enerji kesintisi sonrası yeniden çalışma koşulları da tanımlanmalıdır. Böylece konveyör, üretim çevrimini destekleyen anlaşılır bir hareket düzenine sahip olur.
Düz, L tipi ve Z tipi seçenekler
Çıkış ve toplama alanı benzer yükseklikteyse düz taşıma değerlendirilebilir. Parçanın daha yüksek kasaya veya hazneye aktarılması gerekiyorsa L veya Z tipi yerleşim ele alınır. Eğimli taşıma için ürünün kayma davranışı, bant paletleri ve yan bariyerler birlikte seçilir. Üstte yatay teslim mesafesi gerekiyorsa Z tipi düzen bu yerleşim ihtiyacına göre incelenebilir.
Enjeksiyon konveyörü fiyatı için teklif bilgileri
Teklifte makine altı açıklığı, bant genişliği, taşıma boyu, giriş ve çıkış kotları gereklidir. Ürün ölçüsü, ağırlığı, temas sıcaklığı, çevrim süresi ve bırakma yüksekliği paylaşılmalıdır. Robot bağlantısı, toplama haznesi, bariyerler, şase malzemesi ve otomasyon kapsamı fiyatı değiştirir. Makine ve bırakma alanının ölçülü fotoğrafları doğru yerleşimi hazırlamayı kolaylaştırır.
Sık sorulan sorular
Her enjeksiyon makinesine aynı konveyör uyar mı? Makine altı açıklığı, parça bırakma alanı ve bakım erişimi değişebilir. Yerleşim ölçüleri makineye göre kontrol edilmelidir.
Yolluk ve ürün aynı anda taşınabilir mi? Taşınabilirlik parça geometrisine bağlıdır. Ayrı toplama isteniyorsa yolluk ayırma düzeni ayrıca projelendirilir.
Konveyör robot çevrimine göre çalışabilir mi? Uygun kontrol ve iletişim düzeniyle değerlendirilebilir. Gerekli hareket sırası ve sinyaller sipariş öncesinde tanımlanmalıdır.
Mevcut ürün bilgileri
| Ürün | Enjeksiyon Makinesi Konveyörleri |
| Temel işlev | kalıptan veya robottan gelen plastik parçaları aktarma |
| Uygulama alanı | enjeksiyon makinesi altı ve robot yanı |
| Seçimde gerekli bilgiler | ürün sıcaklığı, bırakma yüksekliği, çevrim süresi |
| Teknik kontrol noktası | sıcak ürün için bant uygunluğu ayrıca değerlendirilmelidir |
Bu ürün veya uygulama için bilgi isteyin
Ürün görselleri